
 [VIP第1年] 指数:3

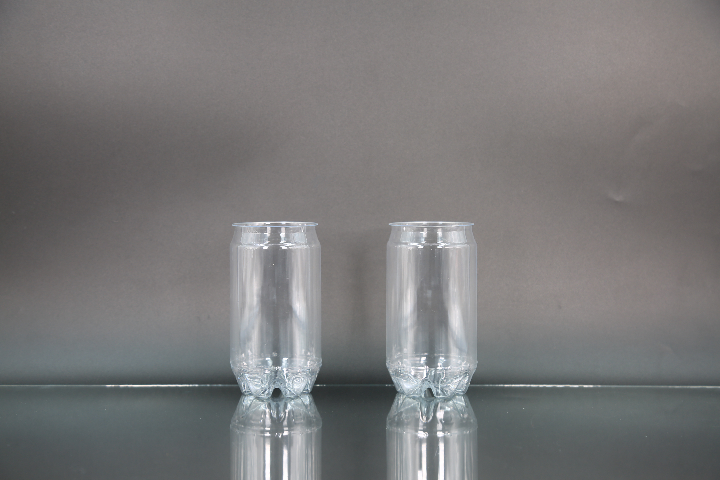
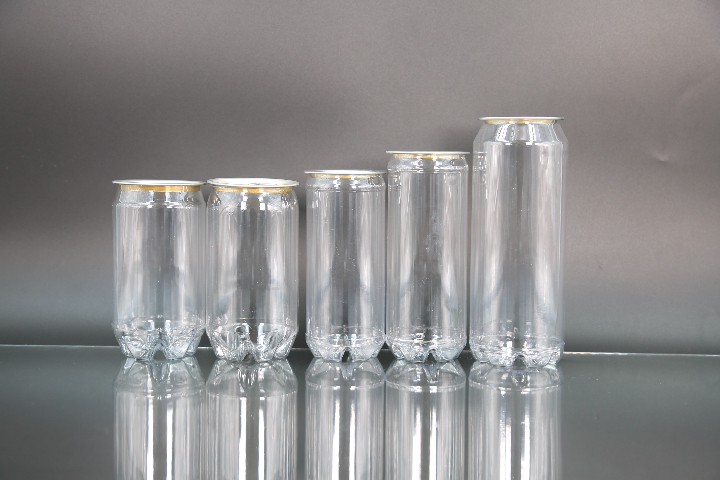
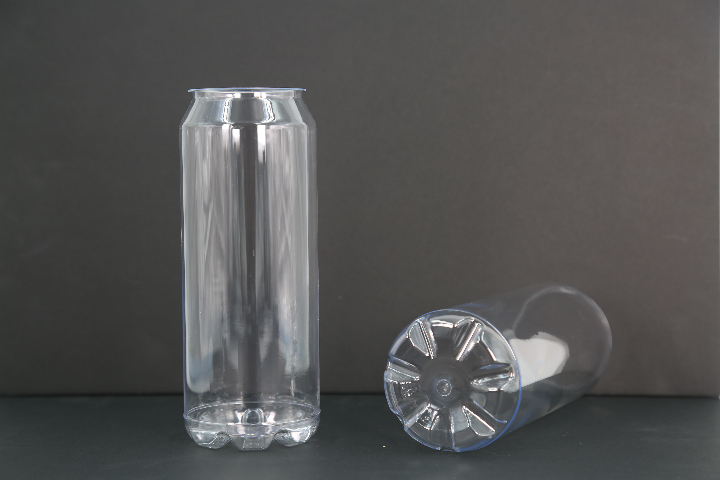
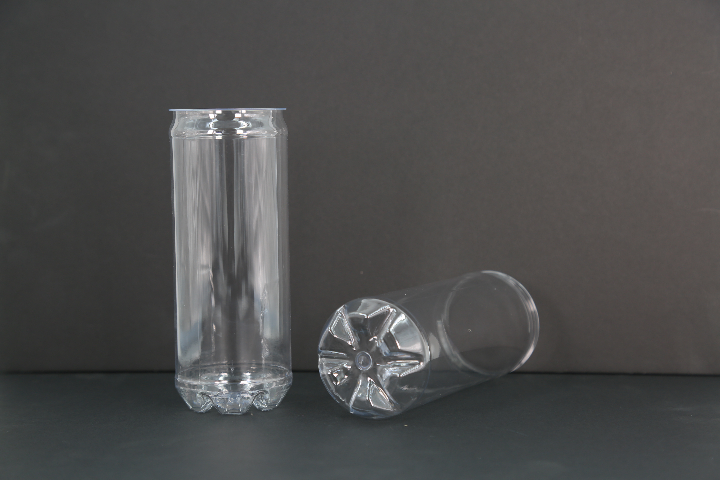
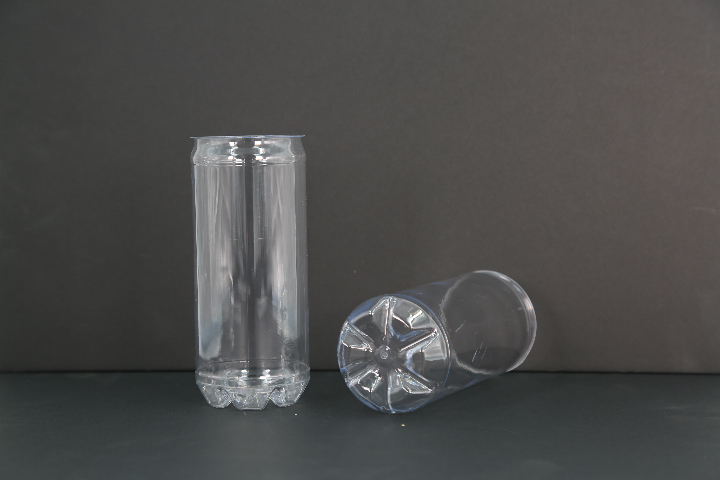
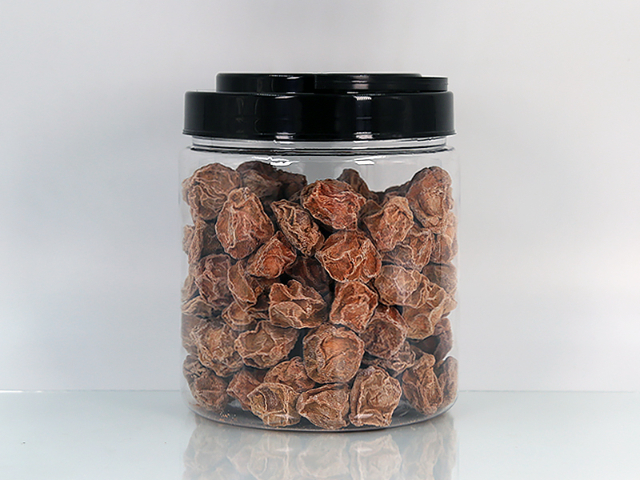
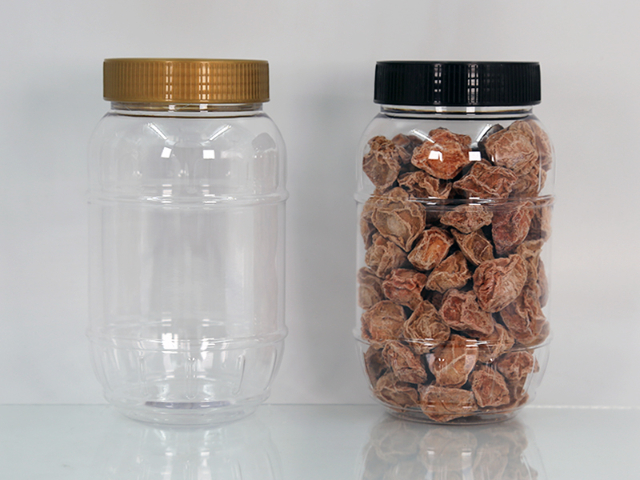
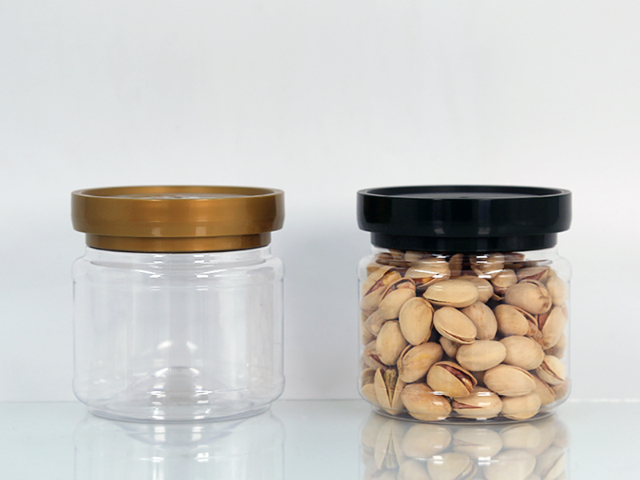
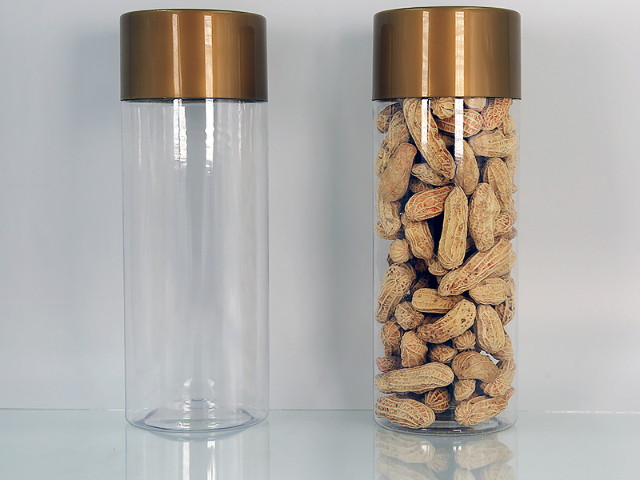
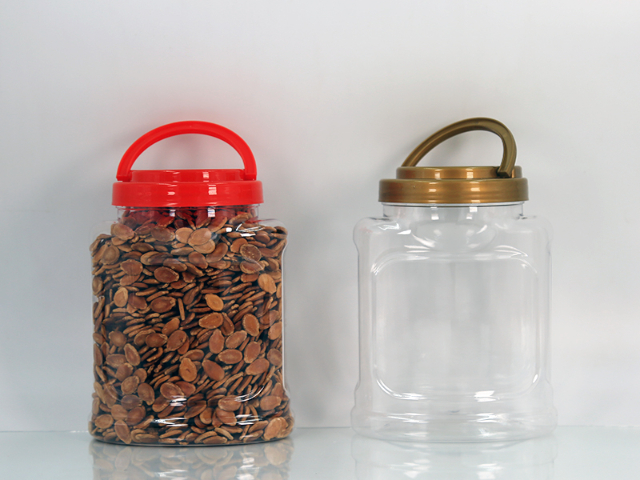
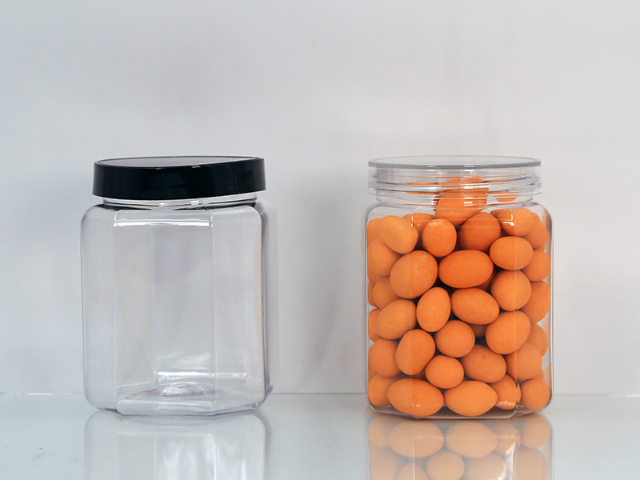
严选原料是中山丰纳易拉瓶品质稳定的基础,公司建立了从供应商筛选到原料入库的全流程管控机制,层层把关,确保原料安全、高质。在供应商筛选环节,丰纳制定了严苛的资质审核标准,要求供应商提供食品级原料生产许可证、历年检测报告等相关文件,同时需经过至少3个月的合作考察期,确认其产品质量稳定、供应能力可靠后,方可建立长期合作关系;在原料采购环节,每批次原料都附带出厂检验报告,丰纳质检团队会进行抽样复检,检测项目包括分子量分布、灰分含量、重金属残留等,杜绝不合格原料入库;在原料使用环节,技术团队根据易拉瓶不同部位的功能需求,进行精细的材料配比,例如瓶身侧重韧性与耐摔性,易拉环侧重强度,密封圈侧重密封性,通过差异化原料选用与科学配比,让易拉瓶在各个性能维度都表现出色,为产品品质筑牢基础。丰纳塑料瓶产品矩阵丰富,可满足多行业定制需求。食品饮料领域有多种规格便携款。中山饮料易拉瓶供应商
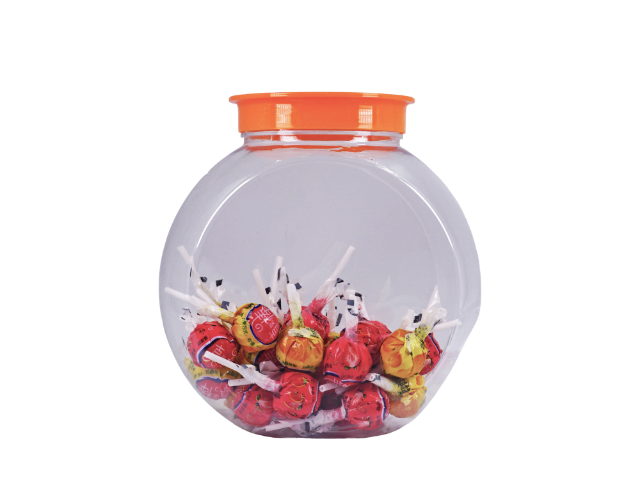
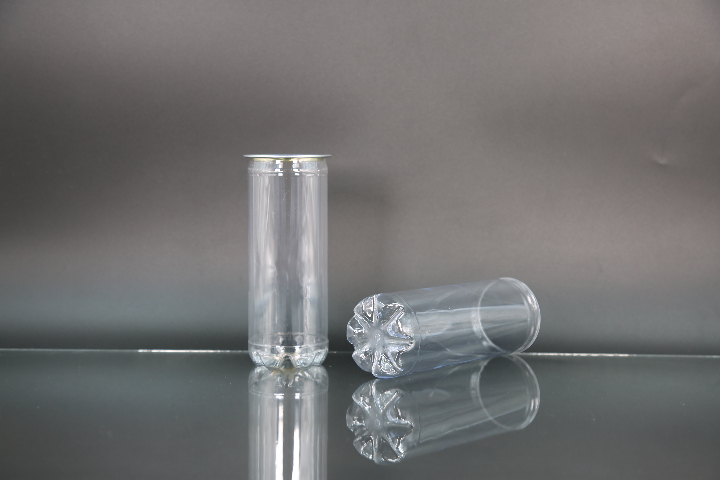
原料严选是丰纳易拉瓶品质的源头保障,公司建立了严格的原料采购与筛选标准。易拉瓶所用塑料原料均来自行业供应商,签订专属供货协议明确食品级材质要求,每批次原料都需提供出厂检验报告。入库前,丰纳质检团队会对原料进行双重验证:一是通过红外光谱仪检测原料成分,确保不含邻苯二甲酸酯等有害添加剂;二是进行熔融指数测试,保证原料加工性能稳定。针对易拉瓶的特殊结构,选用抗冲击性与柔韧性更佳的改性塑料,确保易拉环在开启时不易断裂,同时瓶身具备足够耐摔性。严选原料配合成熟供应链管理,让易拉瓶从源头就奠定了品质基础。中山圆盖易拉瓶特点易拉设计加持,中山丰纳易拉瓶开启无需外力,适配快节奏日常饮用场景。
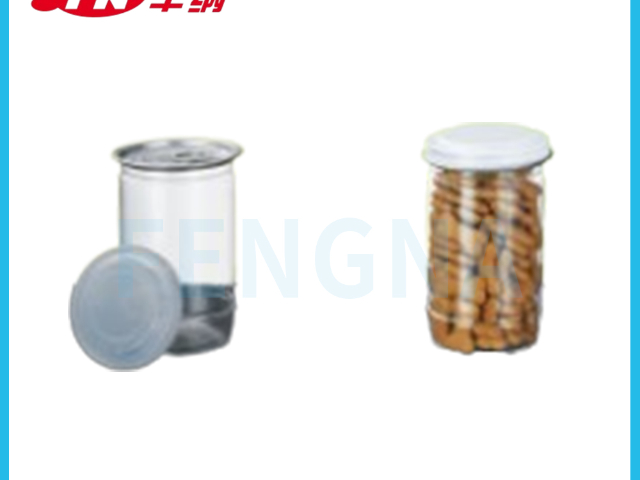
成熟的供应链体系为丰纳易拉瓶的稳定供应与品质保障提供了坚实支撑。公司总部占地 50000 平方米,预留 35000 平方米发展用地,拥有规模化生产车间与仓储设施,可实现易拉瓶从原料加工到成品出库的全流程自主生产,减少中间环节损耗。原料方面,与重点供应商建立长期合作关系,签订战略供货协议确保原料稳定供应,同时通过集中采购降低成本;生产环节,配备多台先进吹塑、注塑设备,实现多规格易拉瓶的并行生产,快可在接到订单后 72 小时内安排生产;物流方面,依托覆盖国内外的销售网络,与专业物流商合作,确保易拉瓶及时送达客户手中。供应链的成熟度让丰纳能灵活应对市场需求波动,保障客户订单按时交付。
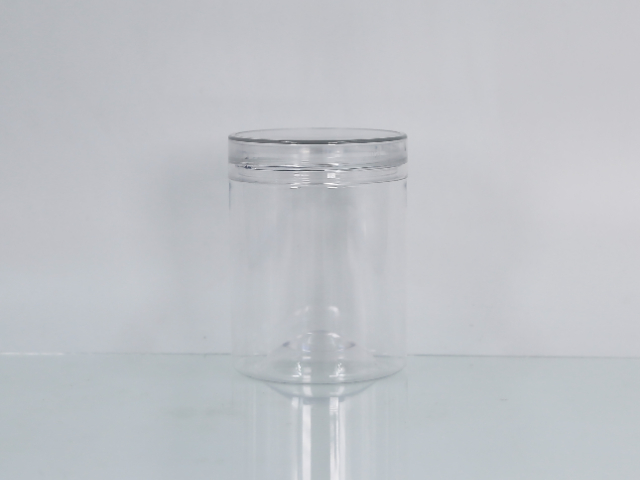
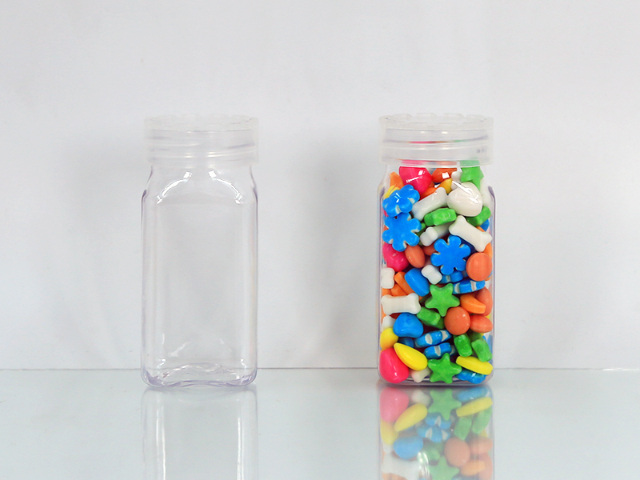
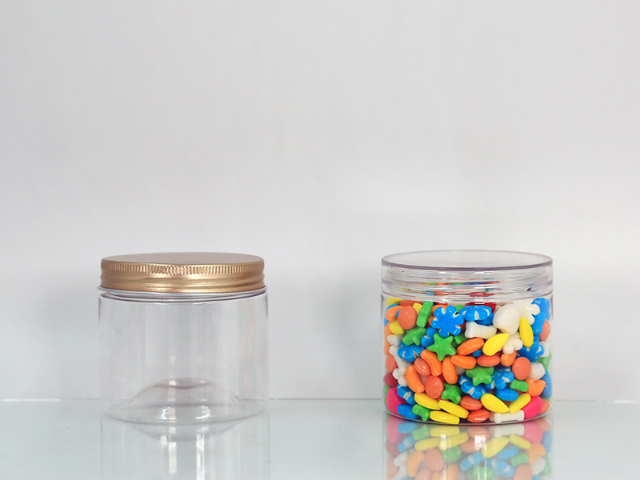
多品类场景的全域适配能力依托模块化设计,丰纳易拉瓶实现从零食到饮料的全品类覆盖。针对糖果等固体食品,采用易撕膜 + 易拉盖双重密封,防潮性提升 60%,保质期延长至 12 个月;针对液态饮料,优化瓶口流量设计,出液速度控制在 15ml/s,避免饮用时呛咳;针对酱料等粘稠食品,瓶口采用广口 + 刮壁设计,残余量减少至 5% 以下。在餐饮场景中,可适配微波炉加热(-20℃至 120℃耐温范围);在户外场景中,防漏结构通过 1.5 米跌落测试无渗漏,真正实现 “一包装适配全场景”。随着技术的升级,新型环保易拉罐不断涌现。
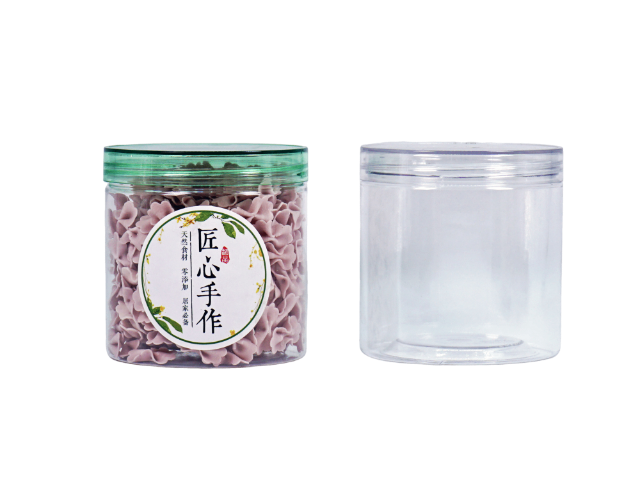
丰纳易拉瓶的质量监控体系实现全流程覆盖,从原料到成品环环相扣。原料入库前,质检团队进行成分、纯度、卫生指标检测;生产过程中,每小时抽取样本检测瓶坯尺寸、瓶身厚度、易拉结构强度;吹塑完成后,通过自动化设备检测瓶身外观,筛查划痕、变形、黑点等瑕疵;成品阶段,进行密封性、耐温性、跌落测试等多项验证,其中密封性测试采用 “水下加压法”,确保瓶内压力达到 0.3MPa 时无泄漏。此外,公司建立了质量追溯系统,每只易拉瓶都可通过生产批次追溯到原料来源、生产设备、检测数据等信息,一旦发现问题能快速定位原因并整改。全流程质量监控让易拉瓶品质有迹可循,为食品安全筑牢防线。旅行时,带上几个易拉瓶,分装一些常用的护肤品,方便又实用。中山小口径易拉瓶批量定制
一些品牌会在易拉瓶上印上公益广告,传递正能量。中山饮料易拉瓶供应商
环保材料与循环设计践行绿色理念丰纳易拉瓶以全链条环保设计响应 “双碳” 目标,瓶体采用 85% 再生 PET 材料,经 GRS 全球回收标准认证,生产过程碳排放降低 42%。创新的易分离结构使瓶盖与瓶体可快速拆分,回收时分拣效率提升 50%,材料再生利用率达 92%。更值得关注的是,其吊环一体设计减少了传统包装的辅料使用,单瓶塑料用量从 18g 降至 12g,按年产 800 万个计算,年减少塑料消耗 4.8 吨,相当于节约 200 棵成年树木,为食品企业提供可落地的绿色包装解决方案。中山饮料易拉瓶供应商
文章来源地址: http://baozhuang.chanpin818.com/slbzrq/slph/deta_35561986.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。