
 [VIP第1年] 指数:3

除了注塑成型外,PP塑料瓶的生产还可以采用挤出成型工艺。挤出成型适用于生产连续长度的塑料制品,如塑料管、塑料板等。对于PP塑料瓶的生产而言,挤出成型主要用于生产瓶口和瓶底等部件。与注塑成型类似,挤出成型也需要将原料熔融并混合均匀。这通常是通过将原料加入挤出机的加料斗中,并经过加热和螺杆的剪切作用来实现的。熔融后的塑料在挤出机的压力下被挤出模具的型腔中,形成连续的塑料制品。在挤出过程中,需要严格控制挤出机的温度、压力和速度等参数,以确保产品的尺寸精度和外观质量。成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。淄博食品级聚丙烯塑料瓶
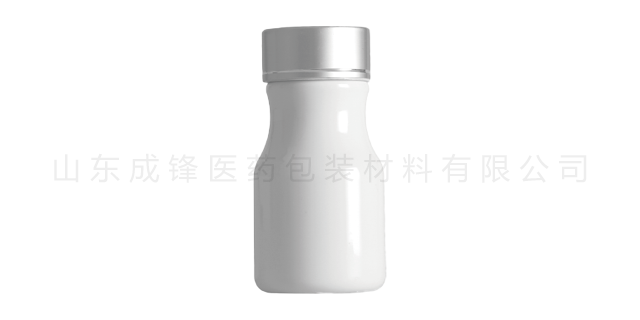
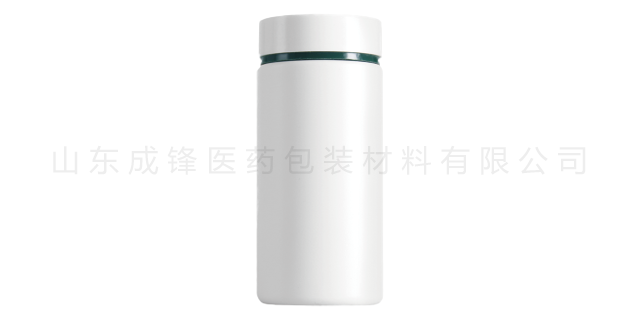
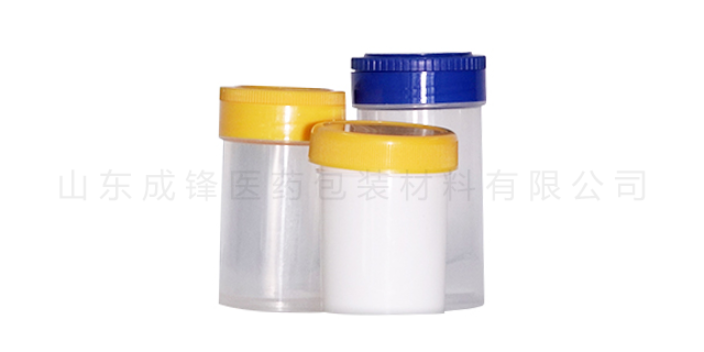
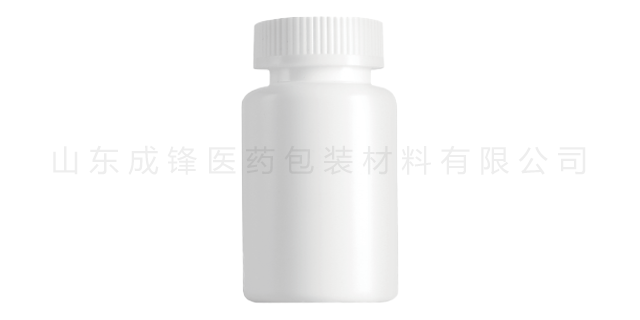
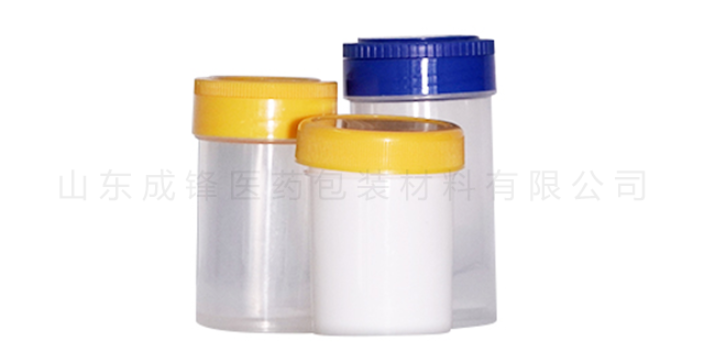
物料温度是指PP塑料在吹塑机中的加热温度。它决定了塑料的熔融状态和流动性,是吹塑过程中的一个关键参数。通常,PP塑料的加热温度范围在210~230℃之间。但需要注意的是,这个范围并不是的,它会受到PP塑料的牌号、配方以及吹塑机的型号等因素的影响。物料温度过低,会导致塑料熔融不充分,流动性差,影响吹塑成型;温度过高,则会导致塑料分解,产生异味和有毒气体,同时降低塑料的机械性能。模具温度是指吹塑模具在工作时的温度。它决定了塑料在模具中的冷却速度和定型效果。淄博聚丙烯医药保健品瓶成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。
通过调整聚丙烯的分子结构和添加适量的助剂(如抗氧化剂、光稳定剂等),可以提高PP塑料瓶的化学稳定性。通过优化PP塑料瓶的加工工艺参数(如温度、压力、时间等),可以减少加工过程中对PP塑料瓶化学稳定性的影响。通过加强对PP塑料瓶的质量检测和控制,可以确保其化学稳定性符合相关标准和要求。PP塑料瓶,即聚丙烯(Polypropylene,简称PP)塑料瓶,因其优良的物理和化学性能,在包装、食品、医疗等多个领域得到了广阔应用。在这些应用中,卫生性能是消费者和生产商都非常关心的问题。
机械负载:聚丙烯塑料瓶在运输、存储和使用过程中可能会受到各种机械负载,如挤压、撞击、弯曲等。这些负载会导致塑料分子链的断裂和塑性变形,从而加速老化过程。弯曲和拉伸:反复弯曲和拉伸聚丙烯塑料瓶会使其分子链受到拉伸和压缩作用,导致材料疲劳和性能下降。例如,在自动售货机中频繁取用饮料时,聚丙烯瓶的颈部可能会因反复拉伸而破裂。摩擦作用:长期的摩擦作用也会加速聚丙烯塑料瓶的老化。例如,在运输过程中与其他物品发生摩擦,或在清洁过程中使用粗糙的清洁工具擦拭塑料瓶表面,都会导致表面磨损和老化。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。
型坯的温度需要控制在一定的范围内,以确保其具有良好的流动性和可塑性。一般来说,PP塑料型坯的温度控制在120~150℃之间。但需要注意的是,这个温度范围并不是固定的,它会受到型坯的形状、尺寸以及所使用的PP塑料的牌号等因素的影响。吹塑模具温度是指在吹塑过程中,模具内部的温度。它决定了塑料在模具中的冷却速度和定型效果,是控制产品质量的关键因素之一。在吹塑过程中,塑料被注入模具后,模具内部的温度会影响塑料的冷却速度和定型效果。如果模具温度过高,塑料的冷却速度会变慢,导致产品定型不良,甚至产生变形;如果模具温度过低,塑料的冷却速度会变快,但可能会产生内部应力,导致产品开裂。山东成锋医药包装材料有限公司欢迎各界朋友莅临参观、指导和业务洽谈。淄博食品级聚丙烯塑料瓶
山东成锋拥有注塑机、注吹机、挤吹机、吹塑机、压垫机等约90余台设备,可以满足各类生产订单需求。淄博食品级聚丙烯塑料瓶
控制温度和湿度:在高温和潮湿环境中,应采取措施控制温度和湿度,以减少对聚丙烯塑料瓶的影响。避免与化学物质接触:尽量避免聚丙烯塑料瓶与强酸、强碱或有机溶剂等化学物质接触。如果必须接触,应尽快清洗和更换。减少机械应力:在运输、存储和使用过程中,尽量减少对聚丙烯塑料瓶的机械负载和摩擦作用。选择稳定性能好的材料:在购买聚丙烯塑料瓶时,应选择具有优良稳定性能的材料,以减少老化的风险。定期检查和维护:定期检查聚丙烯塑料瓶的外观和结构,及时发现并处理老化现象。对于已经出现老化的塑料瓶,应及时更换以避免安全隐患。淄博食品级聚丙烯塑料瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_37653036.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。