
 [VIP第1年] 指数:3

温度控制:PE树脂熔融温度需精细调控,HDPE挤出温度180220℃、LDPE160190℃,温度过低树脂熔融不充分、瓶体易出现气泡、砂眼;温度过高树脂降解、产生异味、颜色发黄,影响材质强度与安全性。模具温度控制在2040℃,保证瓶体冷却均匀、定型稳定,避免变形、翘曲。压力与速度控制:挤出压力、吹塑压力、挤出速度、吹胀速度需匹配原料特性与瓶型规格,吹塑压力控制在0.40.8MPa,压力不足瓶体壁厚不均、刚性差;压力过高瓶体易破裂、变形。冷却速度适中,过快易导致瓶体内应力过大、后期开裂;过慢影响生产效率、瓶体易变形。山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。淄博聚乙烯口服液瓶
PE塑料瓶主流采用挤出吹塑、注吹两种成型工艺,药用小容量瓶多用注吹工艺(精度高、密封性好),大容量瓶多用挤出吹塑工艺(效率高、成本低),工艺参数与设备精度直接决定瓶体结构、尺寸、强度与密封性。壁厚均匀性控制:通过模具精度与工艺参数调整,保证瓶身、瓶口、瓶底壁厚均匀,误差≤±0.1mm,避免局部过薄导致强度不足、渗漏,局部过厚增加成本、影响柔韧性。瓶口端面需平整光滑、无毛刺、无缺口、无变形,螺纹清晰规整、无断牙、无滑丝,确保与瓶盖紧密贴合、密封可靠。淄博食品级聚乙烯瓶山东成锋医药包装材料有限公司体系完整,售后服务到位,并具有超前的技术、产品研发和创新能力。
《药品管理法》:明确直接接触药品的包装材料和容器必须符合药用要求,符合保障人体健康的标准;未经批准的药包材不得生产、销售和使用;药包材生产企业需建立质量保证体系,对产品质量负责。《直接接触药品的包装材料和容器管理办法》(局令第13号):规定药包材生产需通过药包材登记,提交产品标准、检验报告、生产工艺资料等;药包材需符合国家药包材标准或药典标准,不得使用不符合标准的材料生产。《药品生产质量管理规范(2010年修订)》药包材附录(2025年第1号):对聚乙烯药瓶生产车间洁净度、人员操作、设备维护、文件记录提出强制性要求,明确生产过程需符合GMP规范,确保产品质量稳定可控。
分子结构的差异直接决定了性能的关键走向:HDPE以“刚性、致密、稳定”为关键,适配需要防潮、防变形、较高的强度支撑的药品包装场景;LDPE以“柔软、疏松、易变形”为关键,适配需要挤压、透明、易密封的半固体/液体药品包装场景。二者的性能差异均围绕分子结构的关键特征展开,是微观结构对宏观性能的直接体现。物理性能是药瓶使用的基础,HDPE与LDPE在密度、外观透明度、体积稳定性、耐温性等物理指标上呈现明显分化,直接影响药瓶的使用体验与储存适配性。山东成锋医药包装材料有限公司坐落于鲁中工业名城淄博市,北接青银高速,西邻滨莱高速,交通便利。
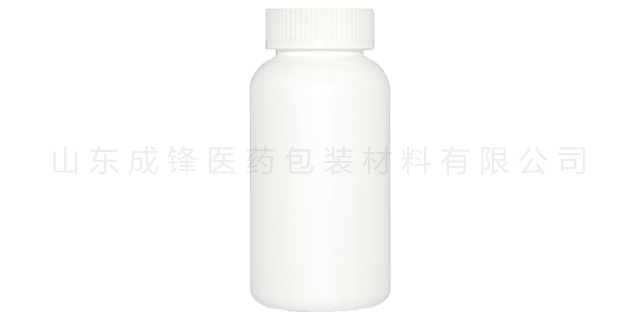
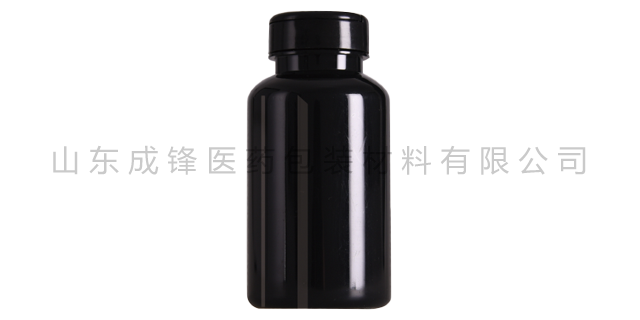
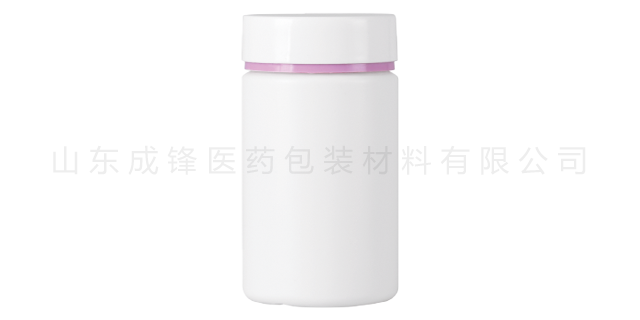
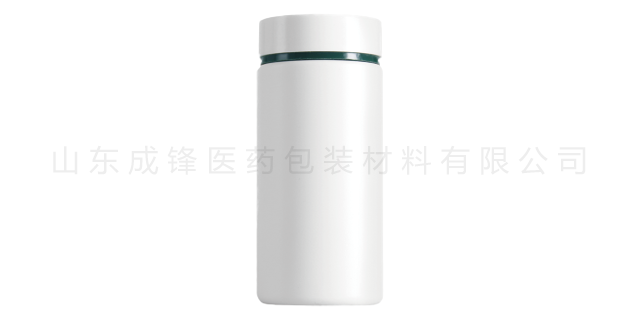
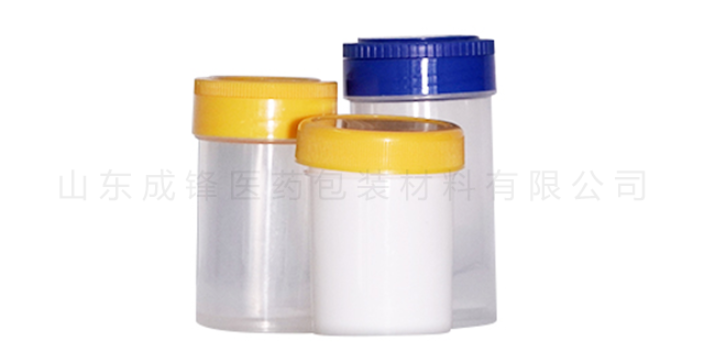
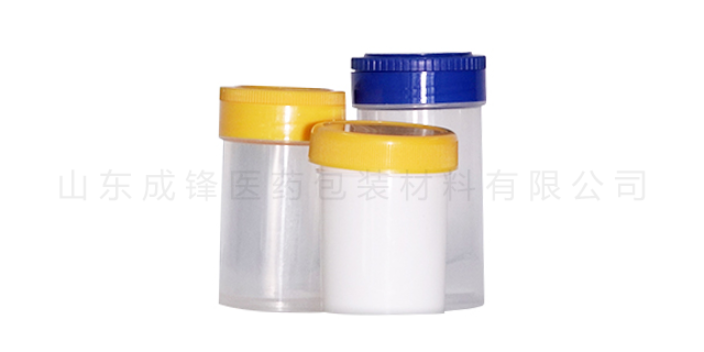
小型规格(50ml、60ml、80ml、100ml)是聚乙烯药瓶的关键主流规格,以HDPE材质、中广口设计、壁厚均匀(1.52.0mm)为特征,同时覆盖口服固体制剂主力装与中容量口服液、混悬液,应用广阔。中型规格(150ml、200ml、250ml、300ml)以HDPE材质、大口径/窄口可选、较高的强度壁厚(2.02.2mm)为特征,主打多剂量用药、长期储存、外用大容量场景,适配口服液、洗剂、大包装固体制剂。口径2528mm,配防盗盖+硅胶防漏垫,HDPE瓶身耐蒸煮(部分可灭菌),适配中药合剂、止咳糖浆、口服营养液(如氨基酸口服液)。成锋拥有10万级净化车间6000平方米,配套标准仓库面积6000平方米,研发与质检中心300平方米。淄博食品级聚乙烯瓶
成锋愿景:打造中国药品、保健食品包装行业前段企业。淄博聚乙烯口服液瓶
聚乙烯药瓶成型工艺主要包括注吹成型(适用于口服固体HDPE瓶)、吹塑成型(适用于口服液体HDPE瓶)、热封成型(适用于LDPE软管/软膏瓶),工艺参数需严格控制,确保产品符合标准性能。注吹成型工艺(口服固体HDPE瓶):注塑工序:控制注塑温度(180~230℃)、压力(80~120MPa)、保压时间,确保瓶胚壁厚均匀,无缩痕、气泡;吹塑工序:控制吹塑压力(0.3~0.5MPa)、吹胀比、冷却时间,确保瓶身成型稳定,瓶口平整光滑,无毛刺、变形;工艺验证:每批次需验证瓶身壁厚均匀性(偏差≤±10%)、瓶口垂直度、螺纹牙型精度,确保符合外观与尺寸要求。淄博聚乙烯口服液瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_37675460.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。