
 [VIP第1年] 指数:3

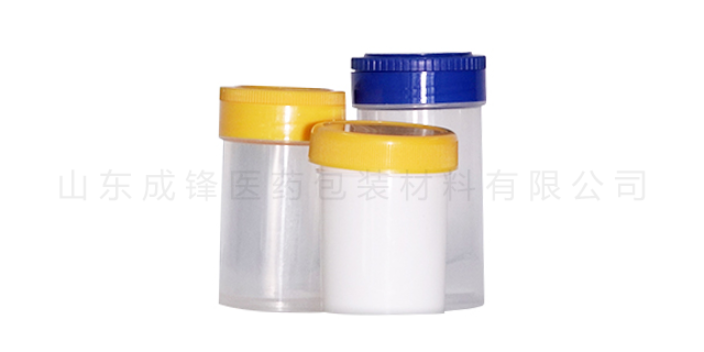
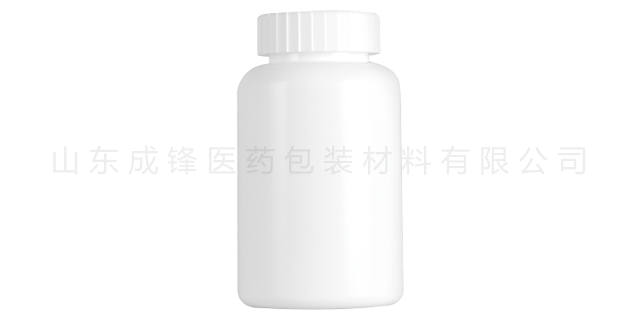
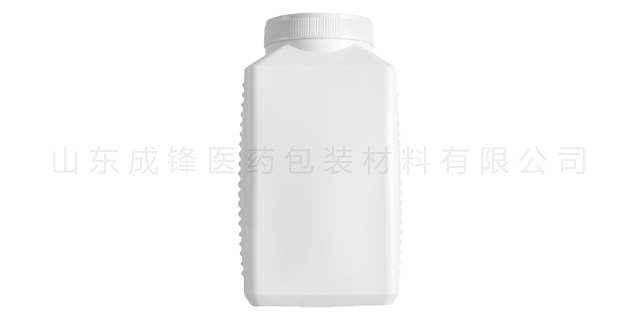
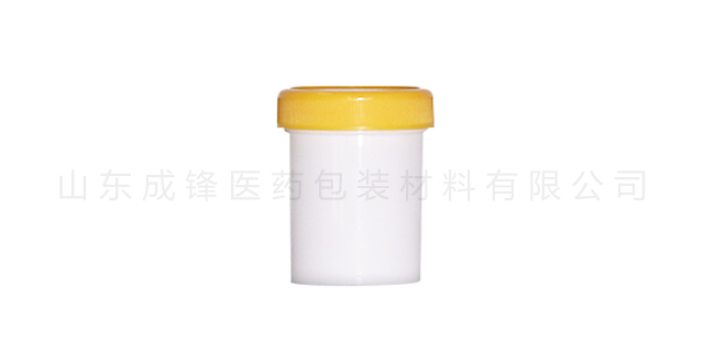
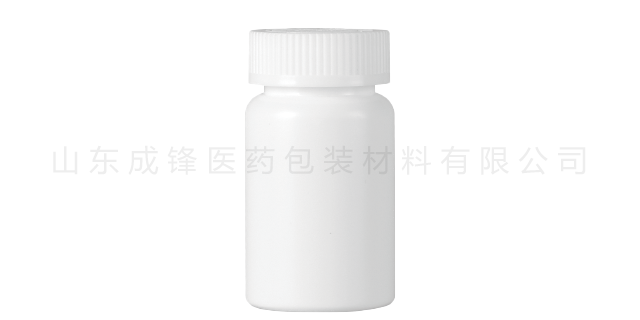
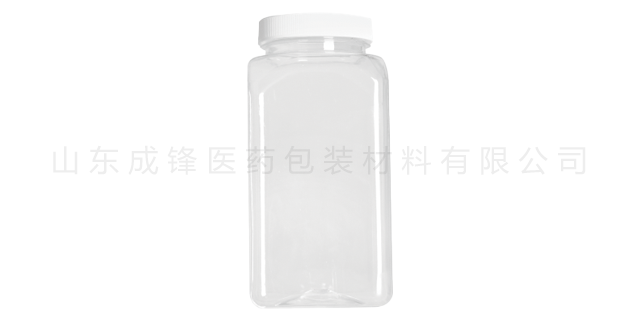
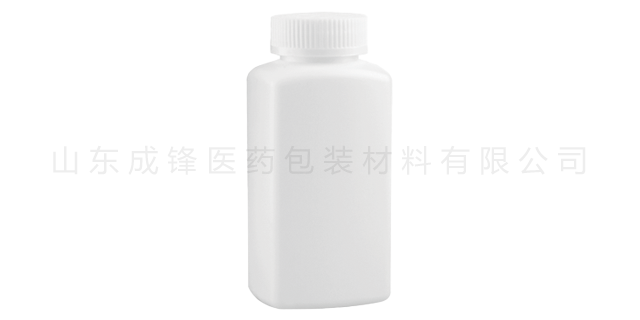
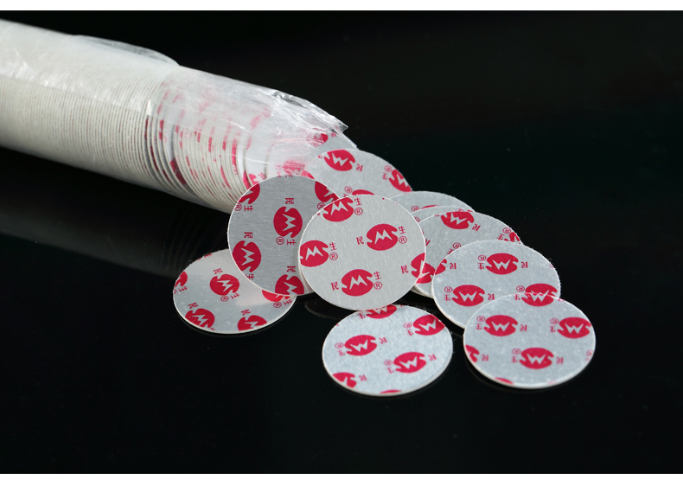
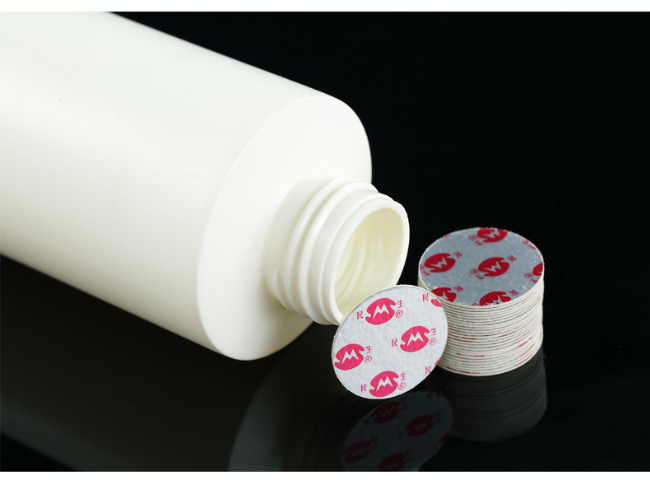
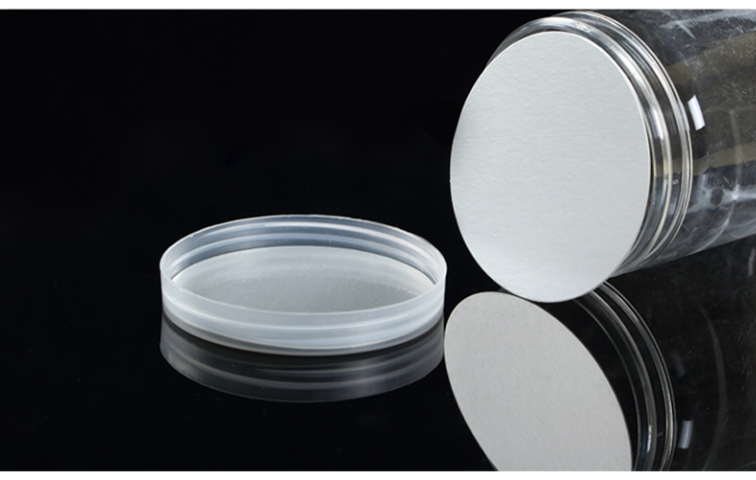
为应对极端环境与长期储存,现代药用聚乙烯瓶普遍采用冗余密封设计,即通过两道甚至三道密封结构共同作用,避点失效风险。常见形式包括:瓶口端面主密封+螺纹副辅助密封;瓶口内塞密封+外部瓶盖密封;热封膜密封+瓶盖垫片密封;防盗圈结构+密封垫结构等。多层密封可明显提升可靠性,即使某一层因外力、老化出现轻微缺陷,其他结构仍能维持整体密封性能,尤其对泡腾片、吸潮性中药、无菌制剂等敏感药品至关重要。密封系统必须具备耐温、耐湿、耐老化能力,避免在储存周期内出现硬化、脆裂、收缩、蠕变。山东成锋现有标准工业厂房及洁净厂房,为药用瓶的生产保驾护航。淄博HDPE食品塑料瓶
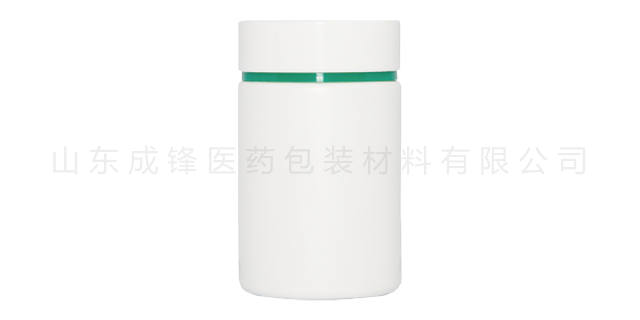
LDPE对有机溶剂的耐受性较弱,易被乙醇、等有机溶剂溶胀,导致瓶身软化、变形,甚至迁移有害物质,不适合含有机溶剂的药品包装,只适配纯水性液体药品的包装。HDPE耐油脂性能优异,可有效阻隔油脂类药品(如软膏、乳膏)的渗透,避免药品泄漏或瓶身被油脂腐蚀,适配油脂类药品的包装。同时,对药品中的挥发性成分(如芳香类药品)阻隔性较好,减少挥发损失。LDPE耐油脂性能差,易被油脂类药品渗透,导致瓶身软化、变形,密封失效风险高,不适合油脂类药品的包装。对挥发性成分阻隔性差,易导致药品挥发,缩短药效持续时间。淄博HDPE食品塑料瓶山东成锋诚愿与您提携接手,共同奋斗,做您坚实的后盾和矢志不渝的合作伙伴。
药品在有效期内保持稳定,离不开包装系统的严密防护。聚乙烯药瓶作为口服固体制剂、液体制剂、外用制剂较常用的包装形式,其密封失效会直接引发一系列质量风险:水汽侵入导致片剂、胶囊、颗粒剂潮解、开裂、霉变;氧气进入加速易氧化药品降解,出现含量下降、有关物质超标;微生物污染引发无菌保障风险;挥发性成分逸散导致药效降低;液体药品渗漏造成污染、损耗甚至安全隐患。因此,聚乙烯药瓶的密封设计必须满足严格的行业标准与药品特性需求。
吸潮是固体药品(如片剂、胶囊、颗粒剂)变质的主要原因,会导致药品结块、潮解、有效成分流失。HDPE药瓶透湿率只约0.5g/(m²·d),对水蒸气的阻隔性能极强,可有效阻止外界水汽侵入瓶内,适配吸湿性强的药品(如中药浸膏片、泡腾片、维生素C片)。即使在高湿环境下,HDPE药瓶仍能保持瓶内干燥,防止药品吸潮变质,保质期可延长至2436个月,远超普通包装材料。氧气会导致药品氧化分解,尤其对易氧化药品(如脂溶性维生素、、生物制剂)影响明显。HDPE药瓶透氧率为5103875cm³/(m²·d·25μm),虽不及PET等高阻隔材料,但明显优于LDPE,可有效减少氧气与药品的接触,延缓氧化速度。对于普通药品,HDPE药瓶的防氧性完全满足保质期需求;对于高活性易氧化药品,可通过多层共挤、添加阻隔助剂等方式提升阻隔性能,适配特殊药品包装需求。山东成锋拥有注塑机、注吹机、挤吹机、吹塑机、压垫机等约90余台设备,可以满足各类生产订单需求。
微生物与安全性检验,微生物限度:细菌数≤1000cfu/瓶,霉菌和酵母菌数≤100cfu/瓶,大肠埃希菌不得检出(口服固体制剂瓶);异常毒性:取样品剪碎,加氯化钠注射液,110℃灭菌30分钟,取滤液静脉注射小鼠,72小时内无死亡、异常反应;不溶性微粒:每1mL中5μm及以上微粒≤100粒,10μm及以上≤10粒,25μm及以上≤1粒(液体制剂瓶)。力学与环境适应性检验,跌落试验:按容量分级跌落(50~749ml跌落1.0m,750~1000ml跌落0.75m),无破裂、泄漏;高低温试验:20℃~60℃循环,密封完好,瓶身无变形、开裂;运输模拟试验:振动试验后,密封性达标,无破损、渗漏。成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。淄博聚乙烯口服液瓶
山东成锋医药包装材料有限公司并能在短时间内设计出药用瓶新瓶型及制成新模具。淄博HDPE食品塑料瓶
阻隔性较弱:对水蒸气、氧气、气味的阻隔性差(透湿率25g/(m²·d)),易导致药品吸潮、氧化或气味挥发,不适合长期储存敏感药品;耐温性差:长期使用温度为50℃至50℃,高温下易软化变形,低温韧性较好。LDPE药瓶/软管主要用于半固体、液体软质药品包装,如软膏、乳膏、凝胶、洗剂、搽剂、滴眼剂、滴鼻剂等;也用于固体药品的辅助包装,如瓶内衬垫、封口膜、药品外包装袋等;部分小容量(530mL)口服液、喷雾瓶也采用LDPE材质,利用其柔软易挤压、热封性好的特性。淄博HDPE食品塑料瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_37846522.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。