
 [VIP第1年] 指数:3

温度控制:PE树脂熔融温度需精细调控,HDPE挤出温度180220℃、LDPE160190℃,温度过低树脂熔融不充分、瓶体易出现气泡、砂眼;温度过高树脂降解、产生异味、颜色发黄,影响材质强度与安全性。模具温度控制在2040℃,保证瓶体冷却均匀、定型稳定,避免变形、翘曲。压力与速度控制:挤出压力、吹塑压力、挤出速度、吹胀速度需匹配原料特性与瓶型规格,吹塑压力控制在0.40.8MPa,压力不足瓶体壁厚不均、刚性差;压力过高瓶体易破裂、变形。冷却速度适中,过快易导致瓶体内应力过大、后期开裂;过慢影响生产效率、瓶体易变形。山东成锋拥有注塑机、注吹机、挤吹机、吹塑机、压垫机等约90余台设备,可以满足各类生产订单需求。淄博食品级HDPE高密度聚乙烯瓶
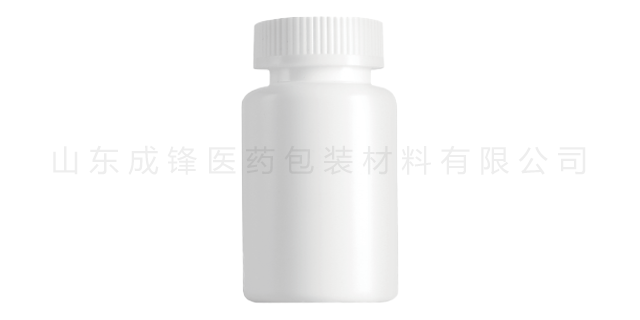
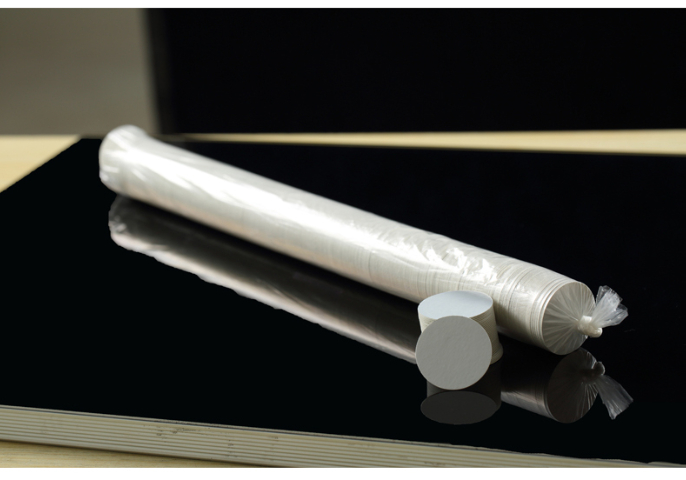
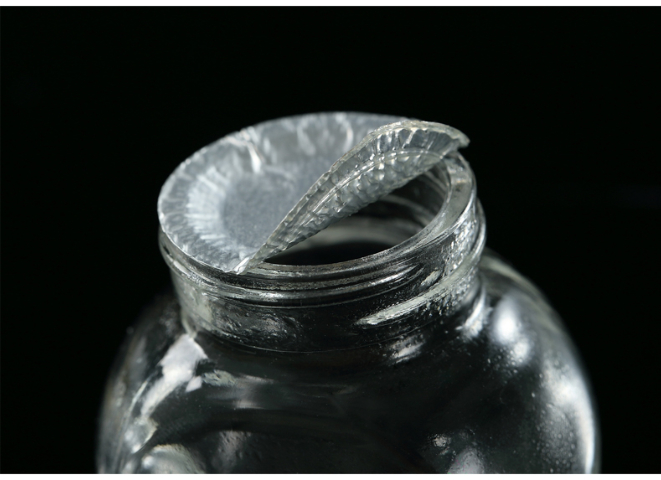
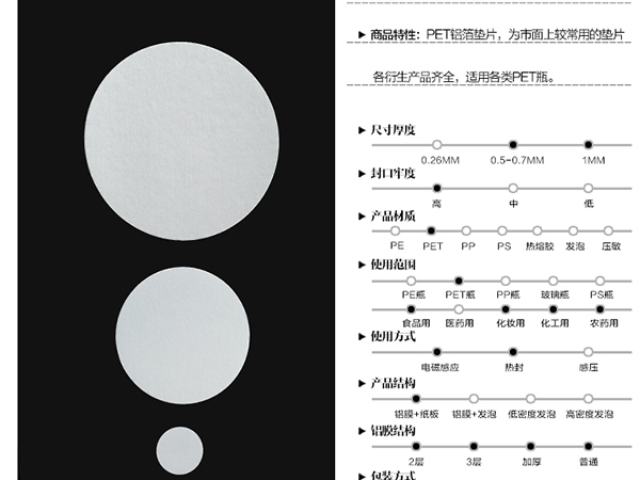
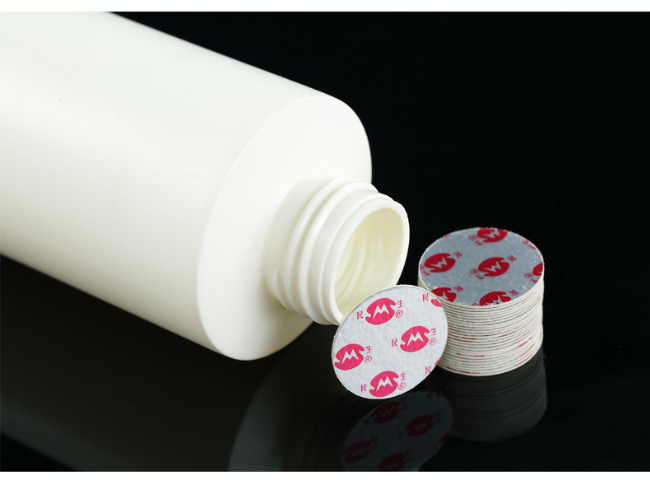
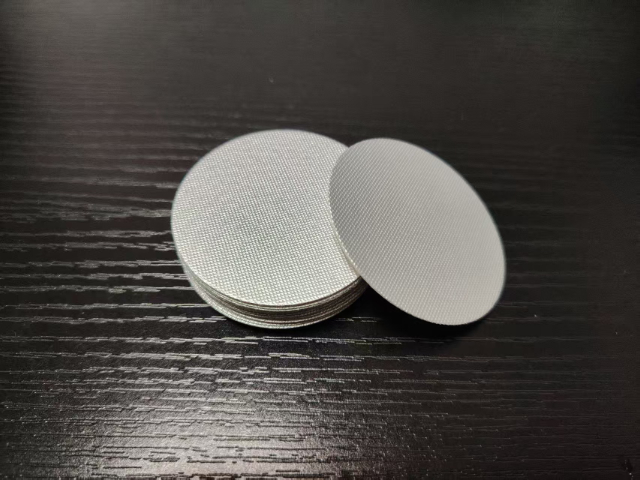
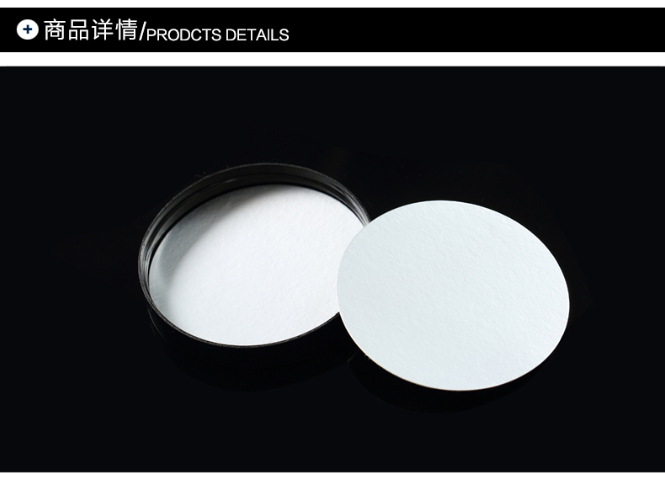
螺纹密封的优势在于结构成熟、开启方便、适配高速旋盖机、密封可靠性高、可重复开启使用,是医药包装的标准配置。为实现更高等级密封,尤其是防止假冒、杜绝潮气与微生物侵入,聚乙烯药瓶普遍在螺纹密封基础上增加电磁感应铝箔封口,属于“膜式密封+瓶盖密封”双重密封结构。其原理是在瓶口放置铝箔复合膜垫片,通过电磁感应加热使铝箔膜下的热熔胶层熔化,与聚乙烯瓶口端面紧密粘合,冷却后形成一体化密封层。这种密封方式阻隔性极强,几乎完全阻断水汽、氧气、气味交换,同时具备显窃启功能,一旦被破坏无法复原,可有效防止药品被篡改、掺假。淄博食品级HDPE高密度聚乙烯瓶成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。
HDPE密度(0.940.96g/cm³)明显高于LDPE(0.910.93g/cm³),相同容量的药瓶,HDPE材质重量略高,但分子排列更致密,体积稳定性更强。在长期储存与运输过程中,HDPE药瓶不易因外界压力或温度变化出现体积膨胀、收缩变形,瓶身尺寸精度高,适配标准化包装线与仓储堆叠需求。LDPE因密度低、分子排列松散,体积稳定性较弱,在高温或高压环境下易出现轻微膨胀,瓶身尺寸偏差略大,对高精度灌装、密封环节的适配性稍差。但低密度特性使其整体重量更轻,运输成本略低,这一优势在大容量药瓶包装中更为明显。
含十二烷基硫酸钠、吐温80等高浓度表面活性剂的药品,如药用清洗剂、乳化剂溶液等。表面活性剂可能轻微渗透PE表面,长期接触导致瓶身韧性下降。HDPE结构致密,耐受性优于LDPE,可短期盛放;LDPE易被渗透,严禁使用。部分药品因含强氧化剂、芳烃/卤代烃、强极性腐蚀剂、高活性生物成分,与PE材质发生严重化学反应、溶胀溶解、吸附失效或迁移有害物质,无论HDPE还是LDPE均严禁盛放,具体类型及风险如下:强氧化剂会破坏PE的CC分子链,导致材料氧化降解、脆裂、变色,同时分解产生有害物质污染药品。山东成锋诚愿与您提携接手,共同奋斗,做您坚实的后盾和矢志不渝的合作伙伴。
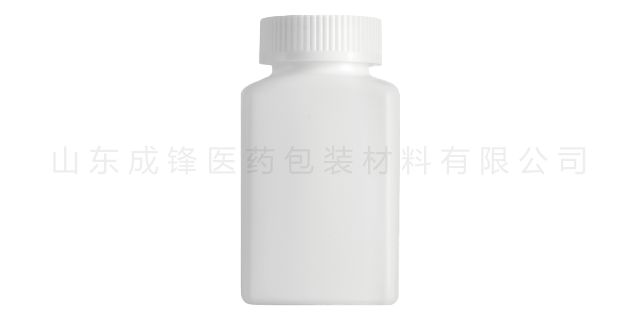
聚乙烯是乙烯单体聚合而成的热塑性树脂,分子链以碳碳单键为主,无极性侧基,结构稳定,这是其具备良好耐温性与化学稳定性的关键原因。根据密度与分子链支化程度,分为HDPE(高密度聚乙烯,密度0.9350.965g/cm³)与LDPE(低密度聚乙烯,密度0.9100.925g/cm³),二者耐温性能差异明显,关键源于分子链排列紧密程度不同:HDPE分子链支化少、结晶度高(80%90%),分子间作用力强,耐热性与结构稳定性更优;LDPE分子链支化多、结晶度低(50%60%),分子间空隙大,耐热性较弱但低温韧性突出。成锋医药企业精神:开拓进取,携手共赢!淄博保健品高密度聚乙烯瓶
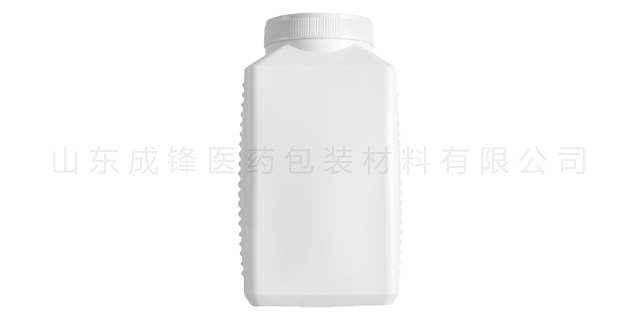
成锋医药是从事医药及保健食品塑料包装瓶的专业生产企业。淄博食品级HDPE高密度聚乙烯瓶
短期耐受高温:80℃90℃,可短时间(12小时)耐受,如高温环境运输、短暂暴晒,瓶体只轻微软化,冷却后可恢复原状,不影响密封与使用;超过90℃会出现明显软化、变形,瓶口螺纹塌陷,密封垫片脱落,导致密封失效。熔融温度:120℃130℃,达到此温度时HDPE开始熔化,瓶体完全变形、破损,无法修复。高温老化风险:长期(超过30天)处于60℃70℃环境,HDPE会发生缓慢热氧老化,分子链断裂,材质变脆、变黄,抗冲击强度下降30%50%,密封处易出现裂纹,影响药品长期储存稳定性。淄博食品级HDPE高密度聚乙烯瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_37909237.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。