
 [VIP第1年] 指数:3

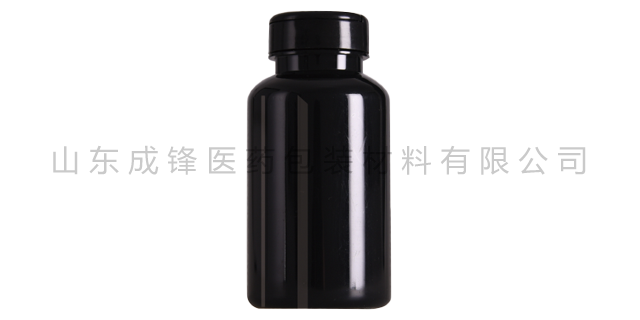
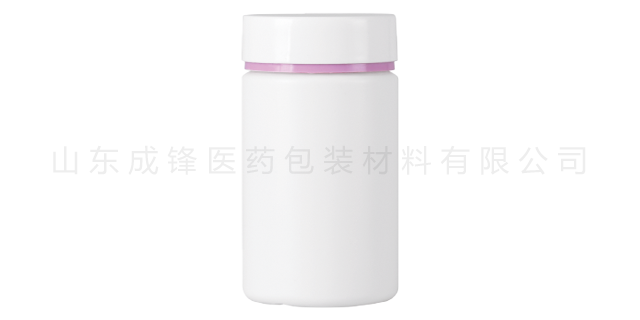
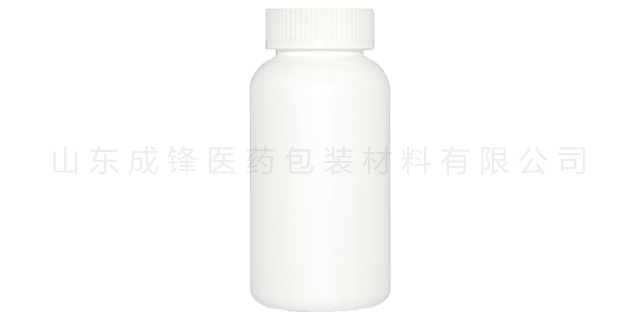
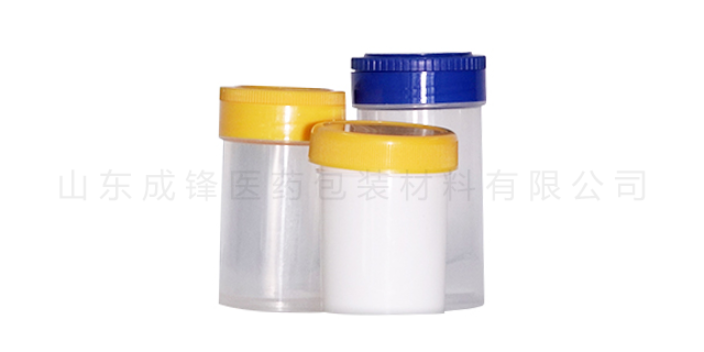
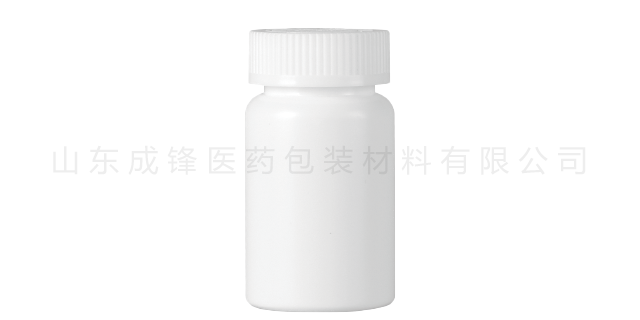
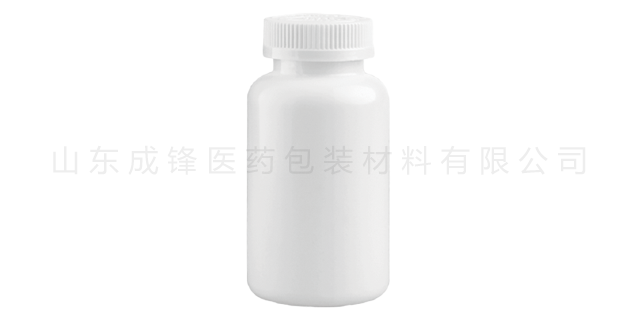
聚乙烯药瓶成型工艺主要包括注吹成型(适用于口服固体HDPE瓶)、吹塑成型(适用于口服液体HDPE瓶)、热封成型(适用于LDPE软管/软膏瓶),工艺参数需严格控制,确保产品符合标准性能。注吹成型工艺(口服固体HDPE瓶):注塑工序:控制注塑温度(180~230℃)、压力(80~120MPa)、保压时间,确保瓶胚壁厚均匀,无缩痕、气泡;吹塑工序:控制吹塑压力(0.3~0.5MPa)、吹胀比、冷却时间,确保瓶身成型稳定,瓶口平整光滑,无毛刺、变形;工艺验证:每批次需验证瓶身壁厚均匀性(偏差≤±10%)、瓶口垂直度、螺纹牙型精度,确保符合外观与尺寸要求。山东成锋是集研发、设计、制造于一体的专业药品包装材料大型生产企业。淄博医药用PE瓶
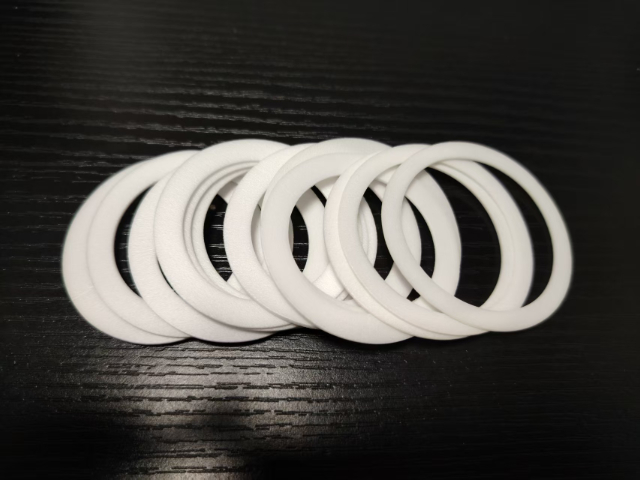
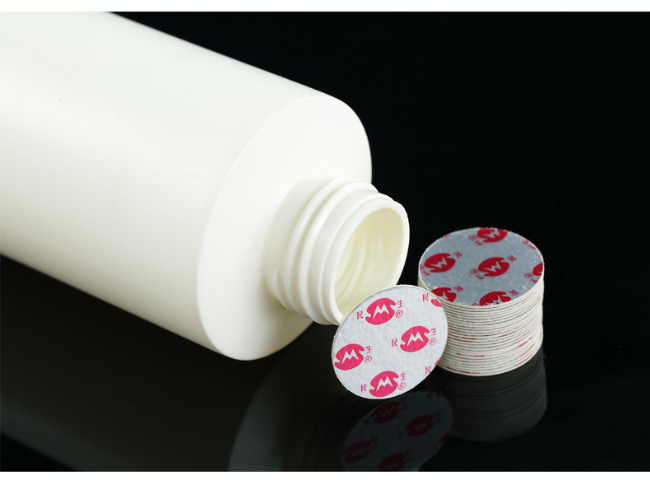
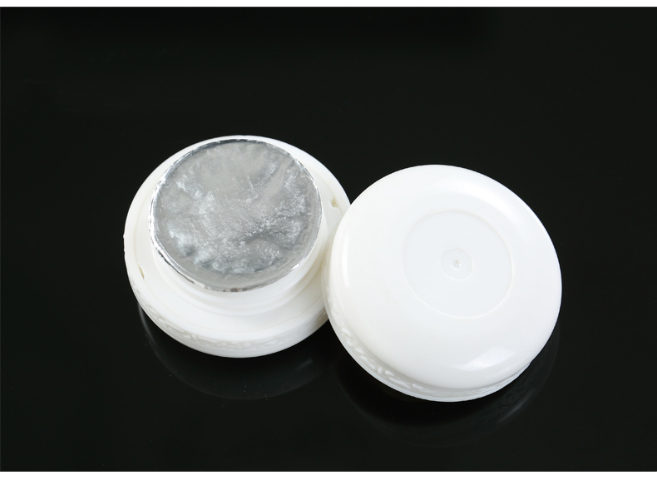
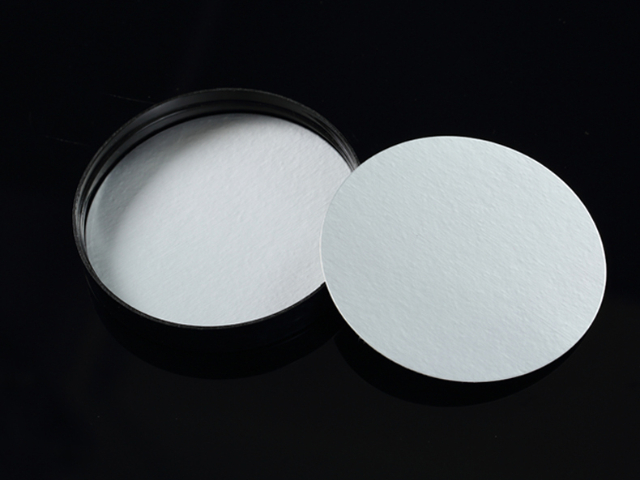
密封性能的实现高度依赖辅助元件,药用聚乙烯瓶常用密封材料均需符合YBB、FDA、EU标准,确保无毒、无溶出、无吸附。聚乙烯瓶口密封面的光洁度、平整度直接影响密封效果,生产中需保证无毛刺、无流痕、无缩痕。密封垫片是关键功能件,丁基橡胶垫片惰性较强、防潮较好;PE发泡垫片经济通用;铝箔复合膜垫片阻隔性较高;硅胶垫片生物相容性较好。不同垫片适配不同药品,是提升密封可靠性的关键。此外,瓶盖设计中的加强筋、支撑环可保证压力均匀分布,避免局部压力不足导致微泄漏。螺纹结构采用粗牙短螺纹设计,既能快速旋合,又能提供稳定轴向压紧力,减少旋合偏差。淄博保健品PE塑料瓶对每一个成锋人来说,顾客的满意是我们的一致追求。
机械性能决定药瓶的抗破损、抗变形、抗挤压能力,是保障药品运输与使用安全的关键,HDPE与LDPE在拉伸强度、刚性、柔韧性、抗冲击性、耐穿刺性等指标上呈现“HDPE强于刚性,LDPE强于韧性”的分化特征。HDPE的线性规整分子结构使其拉伸强度高达2231MPa,弯曲模量(刚性指标)达13701500MPa,邵氏硬度为6070,呈现“硬而强”的机械特征。成品药瓶瓶身挺括,不易被挤压变形,即使在长途运输、堆叠存储过程中,也能保持良好的结构形态,不会因轻微碰撞出现瓶身凹陷、变形。
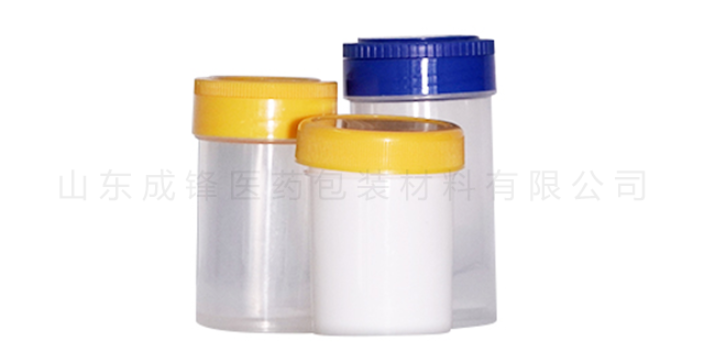
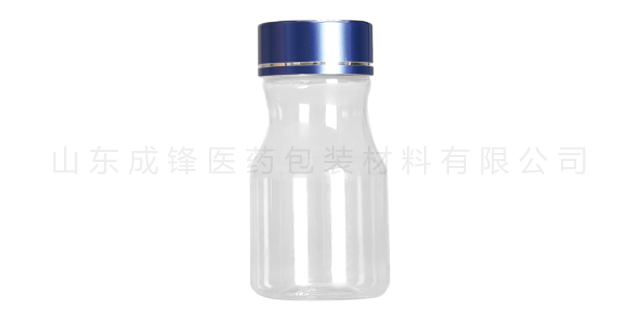
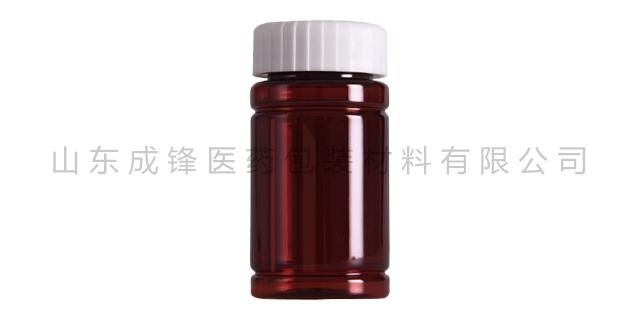
HDPE因结晶度高、分子排列致密,呈现乳白色半透明或不透明状态,光泽度较低,无法清晰观察内部药品状态。为满足避光需求,HDPE药瓶常通过添加药用级色母粒(如棕色、蓝色)实现避光效果,适配对光敏感药品的包装,避免紫外线对药品有效成分的破坏。LDPE因结晶度低、分子链松散,光线可顺利穿透,呈现高透明或半透明状态,可清晰观察内部药品的颜色、状态,方便用户快速确认药品情况。但高透明度也意味着其避光性差,长期暴露在阳光下易导致药品成分分解,只适用于非光敏感药品或需搭配避光外包装使用的场景。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。
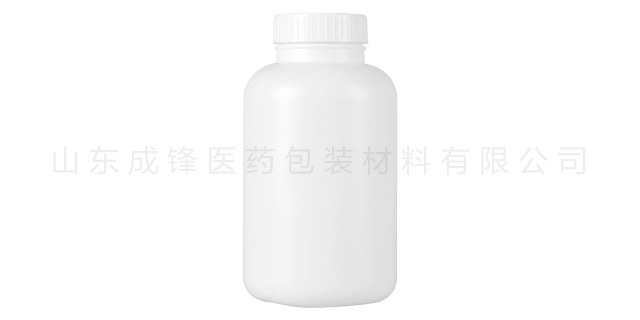
材质类型:HDPE(高密度聚乙烯,密度0.9350.965g/cm³)刚性强、阻隔性好,适用于固体制剂与普通液体制剂;LDPE(低密度聚乙烯,密度0.9100.925g/cm³)柔韧性佳、耐冲击,适用于外用制剂与滴眼剂。瓶身颜色:白色/透明用于非光敏药品,棕色/黄色用于光敏药品(如维生素、),乳白色兼具避光与可视性。壁厚与阻隔性:容量越大,壁厚要求越高(1.22.5mm),阻隔性(水蒸气透过量、氧气透过量)需随容量提升,防止大包装药品长期储存受潮氧化。山东成锋医药包装材料有限公司体系完整,售后服务到位,并具有超前的技术、产品研发和创新能力。淄博保健品PE塑料瓶
山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。淄博医药用PE瓶
聚乙烯药瓶生产需在洁净车间内进行,避免微生物污染、灰尘附着影响密封性能和药品安全性,关键要求如下:洁净度等级:口服固体制剂PE瓶生产车间:洁净度不低于10万级(ISO8级),关键工序(如瓶口成型、密封装配)需达到1万级(ISO7级);口服液体PE瓶、无菌制剂PE瓶生产车间:洁净度不低于1万级,无菌制剂用PE瓶需达到千级(ISO6级)并经灭菌处理。环境参数控制:温度:18~26℃,避免高温导致原料软化或PE材质老化;相对湿度:45%~65%,防止原料吸潮、瓶口变形;洁净区管理:人员需穿洁净服、戴口罩手套,设备定期清洁消毒,车间空气需经高效过滤,定期检测悬浮粒子、沉降菌。淄博医药用PE瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38180796.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。