
 [VIP第1年] 指数:3

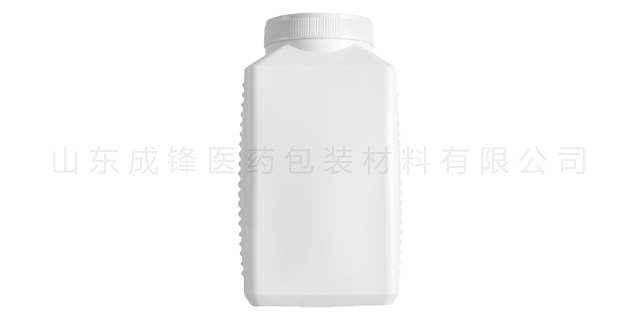
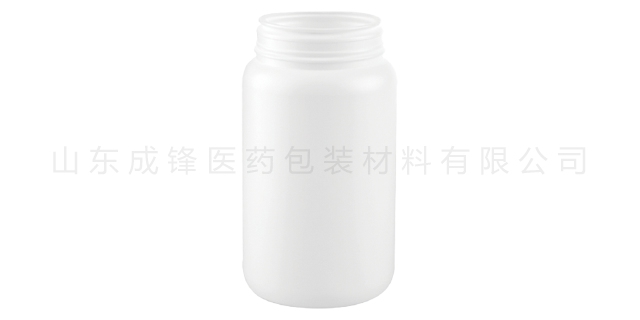
HDPE药瓶耐低温性能,长期安全低温:70℃至40℃,在此区间内,HDPE分子链仍保持柔性,抗冲击强度无明显下降,无脆裂风险,适合冷冻药品、冷链药品储存运输。低温脆化温度:100℃至80℃,低于此温度时,HDPE分子链冻结,失去柔性,材质变脆,受到轻微撞击或振动即会开裂、破碎,尤其瓶口、瓶底等应力集中处更易破损。低温形变特征:40℃至20℃环境下,HDPE瓶体轻微收缩(收缩率<2%),尺寸变化微小,不影响密封与取用;无脆裂、无裂纹,跌落试验(1.0m)无破损。低温老化风险:长期(超过6个月)处于70℃低温,HDPE会发生低温老化,韧性缓慢下降,抗冲击强度降低10%20%,但无明显脆化,仍可正常使用。山东成锋医药包装材料有限公司地理条件优越,交通发达、物流畅通。淄博保健品PE聚乙烯瓶
含十二烷基硫酸钠、吐温80等高浓度表面活性剂的药品,如药用清洗剂、乳化剂溶液等。表面活性剂可能轻微渗透PE表面,长期接触导致瓶身韧性下降。HDPE结构致密,耐受性优于LDPE,可短期盛放;LDPE易被渗透,严禁使用。部分药品因含强氧化剂、芳烃/卤代烃、强极性腐蚀剂、高活性生物成分,与PE材质发生严重化学反应、溶胀溶解、吸附失效或迁移有害物质,无论HDPE还是LDPE均严禁盛放,具体类型及风险如下:强氧化剂会破坏PE的CC分子链,导致材料氧化降解、脆裂、变色,同时分解产生有害物质污染药品。淄博PE饮料瓶山东成锋医药包装材料有限公司体系完整,售后服务到位,并具有超前的技术、产品研发和创新能力。
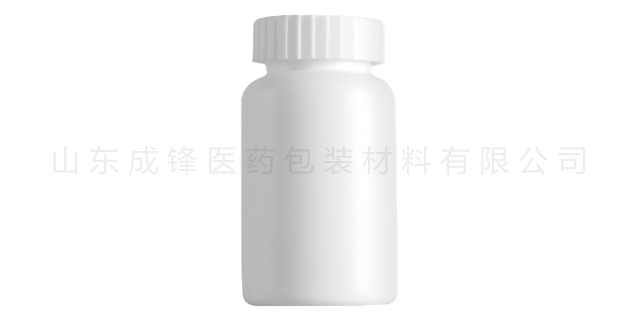
HDPE因结晶度高、分子排列致密,呈现乳白色半透明或不透明状态,光泽度较低,无法清晰观察内部药品状态。为满足避光需求,HDPE药瓶常通过添加药用级色母粒(如棕色、蓝色)实现避光效果,适配对光敏感药品的包装,避免紫外线对药品有效成分的破坏。LDPE因结晶度低、分子链松散,光线可顺利穿透,呈现高透明或半透明状态,可清晰观察内部药品的颜色、状态,方便用户快速确认药品情况。但高透明度也意味着其避光性差,长期暴露在阳光下易导致药品成分分解,只适用于非光敏感药品或需搭配避光外包装使用的场景。
MDPE药瓶主要用于特殊剂型或苛刻储存环境的药品包装,如需兼顾刚性与柔韧性的大容量口服液瓶、药用喷雾瓶、需防潮的半固体药品(如中药膏剂)、多层共挤药瓶中间阻隔层等;也用于HDPE改性,提升HDPE的韧性与耐应力开裂性。优点:刚柔均衡、阻隔性好、耐应力开裂、耐温性适中;缺点:成本高于HDPE、透明度低、应用场景较窄。除上述四大基础类型外,医药包装中还常用改性聚乙烯,通过共混、交联、共聚、添加功能性助剂等方式,优化单一聚乙烯的性能缺陷,适配特殊药品包装需求。山东成锋的诚信、实力和产品质量获得业界的认可。
GB/T2828.12003《计数抽样检验程序第1部分》:规定聚乙烯药瓶成品抽样检验方案,明确外观、密封性、微生物限度等项目的抽样水平与接收质量限(AQL);国家药监局药包材登记公示要求:企业需在药包材登记平成产品登记,提交符合YBB或药典标准的检验报告,未登记的PE药瓶不得用于药品包装。聚乙烯药瓶生产从原料采购到成品交付,需严格遵循标准要求,每一个环节均有明确的合规红线,以下分环节解析关键要求。聚乙烯药瓶生产的关键原料为药用级高密度聚乙烯(HDPE)或药用级低密度聚乙烯(LDPE),严禁使用工业级、回收级聚乙烯,这是合规的首要前提。成锋愿景:打造中国药品、保健食品包装行业前段企业。淄博药用HDPE塑料瓶
成锋医药中心价值观:行以致成,海若潜锋。淄博保健品PE聚乙烯瓶
聚乙烯药瓶成型工艺主要包括注吹成型(适用于口服固体HDPE瓶)、吹塑成型(适用于口服液体HDPE瓶)、热封成型(适用于LDPE软管/软膏瓶),工艺参数需严格控制,确保产品符合标准性能。注吹成型工艺(口服固体HDPE瓶):注塑工序:控制注塑温度(180~230℃)、压力(80~120MPa)、保压时间,确保瓶胚壁厚均匀,无缩痕、气泡;吹塑工序:控制吹塑压力(0.3~0.5MPa)、吹胀比、冷却时间,确保瓶身成型稳定,瓶口平整光滑,无毛刺、变形;工艺验证:每批次需验证瓶身壁厚均匀性(偏差≤±10%)、瓶口垂直度、螺纹牙型精度,确保符合外观与尺寸要求。淄博保健品PE聚乙烯瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38382628.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。