
 [VIP第1年] 指数:3

PET注塑工序以瓶坯用注塑机为关键设备,搭配多腔瓶坯精密模具完成生产。首先对PET切片进行严格干燥除湿处理,PET材料极易吸潮,原料内部微量水分在高温熔融状态下会发生水解反应,破坏高分子链结构,导致材质变脆、透明度下降、产生银纹裂纹,因此注塑前需将PET原料烘干至含水率0.02%以下。干燥合格的颗粒原料进入注塑机料斗,经由螺杆输送至料筒内部,通过分段式加热系统逐步升温,将固态PET颗粒熔融转化为均匀流动的高分子熔体。成锋医药企业精神:开拓进取,携手共赢!淄博医药用聚酯瓶
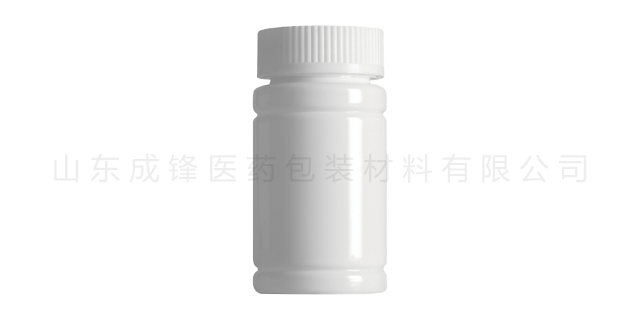
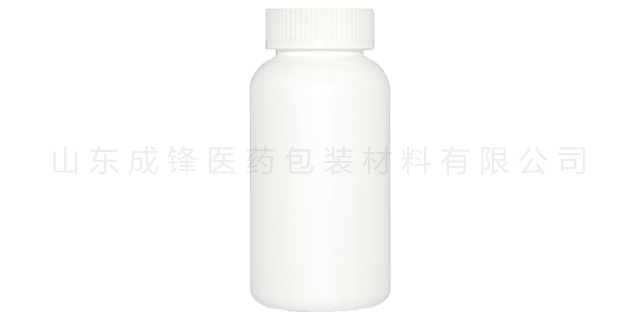
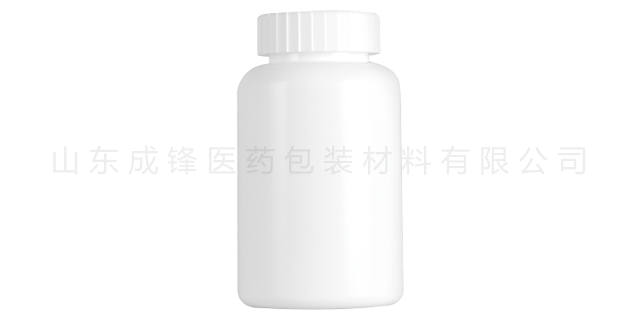
MEG的生产路线分为石油路线与煤制路线:石油路线以乙烯为原料,经氧化、水合反应生成MEG;煤制路线以煤炭为原料,经气化、合成气转化制备MEG,是中国MEG产能的重要补充,降低了对石油资源的依赖。MEG在PET合成中与PTA按1:1.2-1:1.5摩尔比反应,过量MEG可促进酯化反应完全,后续通过缩聚脱除回收。共聚单体:为改善PET性能,常添加少量间苯二甲酸(IPA)作为共聚单体,降低PET结晶速度,提升瓶体透明度与韧性,减少吹塑过程中瓶身开裂风险;部分品质PET瓶会添加环己烷二甲醇(CHDM),提升耐热性,可用于热灌装饮料瓶。淄博PET广口塑料瓶成锋医药是从事医药及保健食品塑料包装瓶的专业生产企业。
在螺杆高压推力作用下,高温PET熔体以高速高压状态注入密闭的多腔瓶坯模具型腔内部,模具内部自带循环冷却水系统,低温模具快速带走熔体热量,使熔融状态的PET迅速冷却固化,形成固定形态的管状瓶坯。待材料完全定型、硬度达标后,模具快速开合,顶出机构将瓶坯平稳顶出,完成单次注塑循环,连续往复运作实现自动化批量生产。一是,成型标准瓶坯,打造成品基础结构。注塑工序较关键的作用就是生产结构统一、尺寸准确的PET瓶坯。瓶坯包含完整的瓶口螺纹、密封环、瓶颈、管坯主体等关键结构,这些部位无法依靠吹塑二次成型改变尺寸。
PET塑料瓶的关键生产原料是聚对苯二甲酸乙二醇酯(PET),其合成的两大基础单体为精对苯二甲酸(PTA)与乙二醇(MEG/EG),辅以少量改性单体、催化剂及助剂,经聚合反应制成PET树脂,再通过吹塑等工艺加工为塑料瓶。PET(聚对苯二甲酸乙二醇酯)是一种热塑性饱和聚酯,为无毒、无味、卫生安全的高分子材料,是食品饮料包装的选择材料之一。其化学结构由对苯二甲酸与乙二醇的重复单元交替连接而成,分子链规整性强,赋予材料高透明度、良好阻隔性与优异力学性能。成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。
食品级PET全程采用密闭式无菌洁净生产系统,聚合车间遵循食品级化工生产洁净标准,车间空气经过过滤净化,杜绝粉尘、微生物、外来污染物混入原料熔体。酯化反应、预缩聚、终缩聚三大关键反应阶段,温度、真空度、反应时长、物料流速全部采用高精度自动化控制,精细把控聚合度、分子链排列规整度,重点抑制乙醛、低聚物等有害物质的生成。乙醛是PET加工中极易产生的挥发性物质,会带来异味与毒性风险,食品级PET通过优化高温真空脱挥工艺,长时间高真空脱除小分子挥发物,将乙醛含量严格控制在3ppm以内,满足国家食品包装材料强制标准。山东成锋诚愿与您提携接手,共同奋斗,做您坚实的后盾和矢志不渝的合作伙伴。淄博医药用聚酯瓶
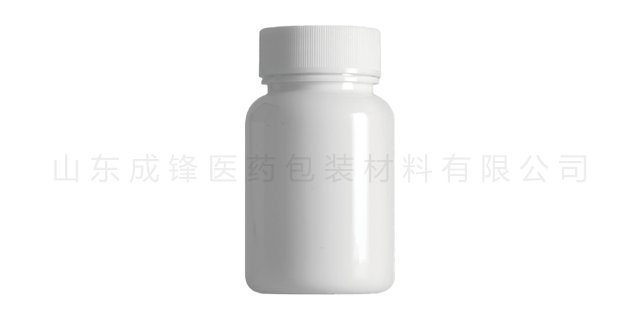
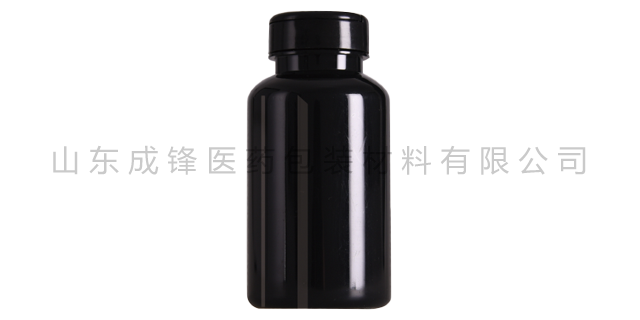
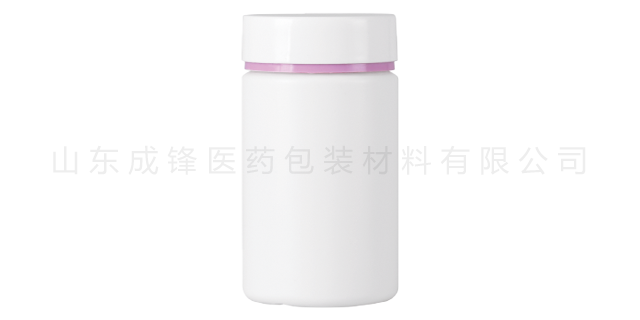
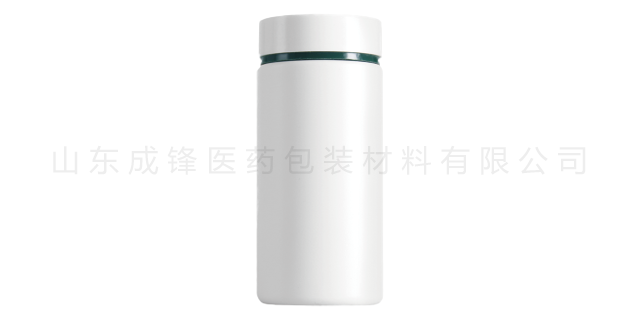
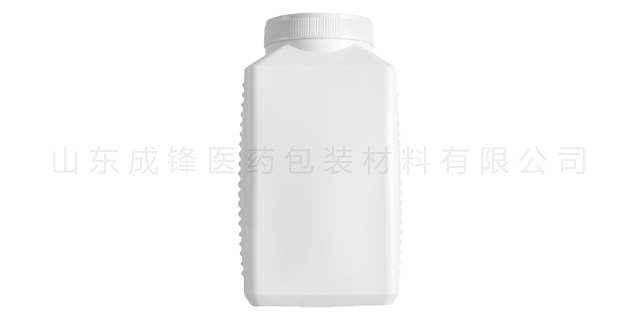
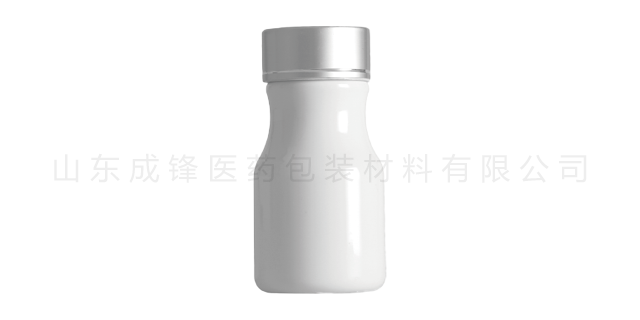
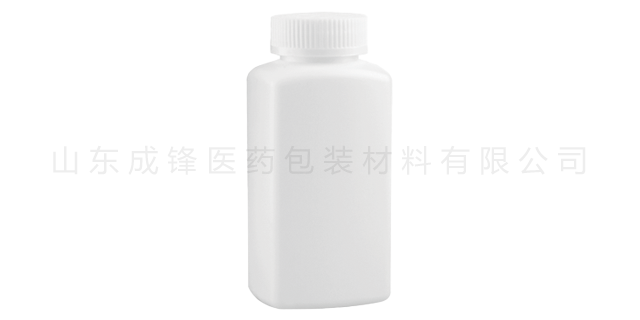
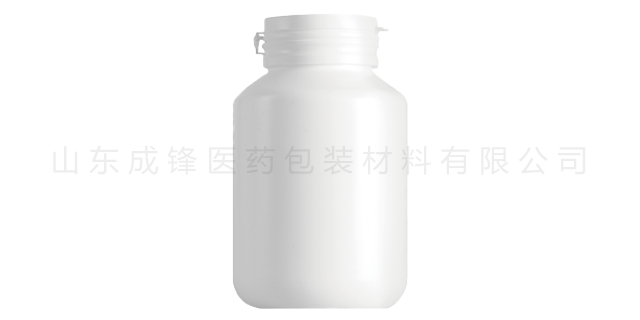
山东成锋医药包装材料有限公司主要生产药用塑料瓶、塑料瓶、保健品瓶。淄博医药用聚酯瓶
吹塑关键管控加热温度、拉伸速度、吹气压力、模具冷却效率。加热不均会出现局部过薄、发白、拉丝;拉伸速度过快易造成瓶底开裂;吹气压力不足瓶身凹陷、成型不饱满;冷却不足成品脱模后收缩变形。合理的工艺搭配,能够保证每一只PET瓶壁厚均匀、外形饱满、无瑕疵缺陷。注塑与吹塑前后衔接、相辅相成,两道工序功能完全不可替代,缺少任意一环都无法完成PET瓶生产。注塑是定结构、定精度、定基础的前置工序,聚焦瓶口、螺纹、瓶颈等关键密封部位,保证产品装配与使用功能;吹塑是定外形、定性能、定结构强度的后置工序,依靠双向拉伸优化材质特性,打造中空腔体与外观造型。淄博医药用聚酯瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38451728.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。