
 [VIP第1年] 指数:3

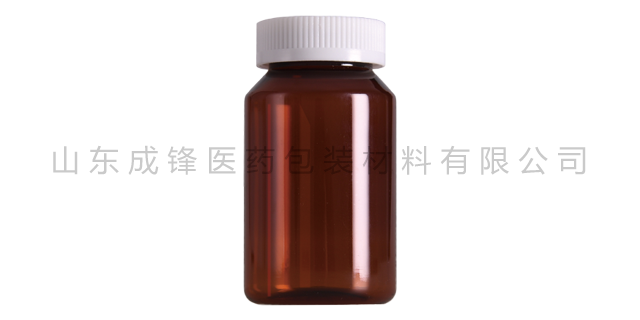
PET塑料瓶的关键生产原料是聚对苯二甲酸乙二醇酯(PET),其合成的两大基础单体为精对苯二甲酸(PTA)与乙二醇(MEG/EG),辅以少量改性单体、催化剂及助剂,经聚合反应制成PET树脂,再通过吹塑等工艺加工为塑料瓶。PET(聚对苯二甲酸乙二醇酯)是一种热塑性饱和聚酯,为无毒、无味、卫生安全的高分子材料,是食品饮料包装的选择材料之一。其化学结构由对苯二甲酸与乙二醇的重复单元交替连接而成,分子链规整性强,赋予材料高透明度、良好阻隔性与优异力学性能。山东成锋的诚信、实力和产品质量获得业界的认可。淄博PET口服液瓶
瓶坯加热是吹塑成型的前提,关键目标是将瓶坯加热至PET材料的玻璃化转变温度区间(90-110℃),使瓶坯软化至高弹性可拉伸状态,同时确保瓶坯各部位受热均匀,避免局部软化过度或软化不足,为后续拉伸吹胀奠定基础。全自动PET吹瓶机的加热的采用红外辐射加热方式,加热过程准确可控,具体操作流程与工艺要求如下:瓶坯进入加热烘箱后,输送链条带动瓶坯匀速旋转(转速控制在50-80r/min),确保瓶坯圆周方向受热均匀,避免一侧加热过度、一侧加热不足。烘箱内分为4-6个单独的加热区域,分别对应瓶坯的瓶颈、瓶肩、瓶身、瓶底四个部位,每个区域的加热温度可单独调节,根据成品瓶的规格与壁厚要求,准确设定各区域的加热温度。淄博PET口服液瓶山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。
PX经空气氧化生成粗对苯二甲酸,再经加氢精制、结晶、干燥,制成高纯度PTA;乙烯经氧气氧化生成环氧乙烷,再水合生成MEG;PTA与MEG按比例聚合,制成瓶级PET切片,PET切片经干燥(含水率<0.01%)后,通过注塑成型制成瓶坯,再经吹塑成型(拉伸吹塑)制成PET瓶;瓶坯加热至90-110℃,放入模具,通入压缩空气拉伸吹胀,冷却定型,得到透明度高、强度好的PET瓶,广阔用于矿泉水、碳酸饮料、食用油、日化产品等包装。 rPET价格比原生PET低10%-30%,可降低生产成本;每生产1吨rPET可节约6吨石油,减少3吨碳排放,环保效益明显。
吹塑关键管控加热温度、拉伸速度、吹气压力、模具冷却效率。加热不均会出现局部过薄、发白、拉丝;拉伸速度过快易造成瓶底开裂;吹气压力不足瓶身凹陷、成型不饱满;冷却不足成品脱模后收缩变形。合理的工艺搭配,能够保证每一只PET瓶壁厚均匀、外形饱满、无瑕疵缺陷。注塑与吹塑前后衔接、相辅相成,两道工序功能完全不可替代,缺少任意一环都无法完成PET瓶生产。注塑是定结构、定精度、定基础的前置工序,聚焦瓶口、螺纹、瓶颈等关键密封部位,保证产品装配与使用功能;吹塑是定外形、定性能、定结构强度的后置工序,依靠双向拉伸优化材质特性,打造中空腔体与外观造型。成锋医药服务宗旨:至诚至信,共生共荣,为客户提供满意服务。
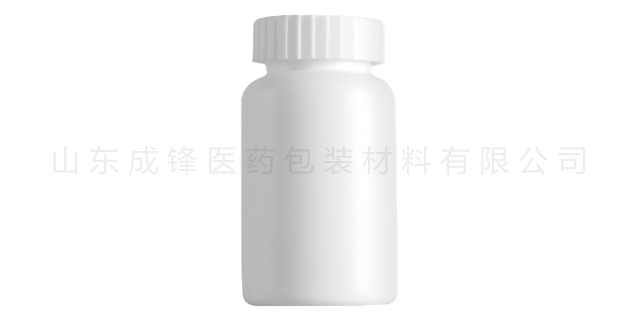
低温环境的降温速率与极限温度直接影响PET瓶的完整性:快速冷冻时,内容物结冰膨胀速率快,瓶体受瞬时内压冲击,易因应力集中脆裂;缓慢冷却则膨胀应力逐步释放,破损风险降低。冷链运输中的振动、冲击与堆码负荷会加剧性能损耗,低温下PET韧性下降,振动引发的交变应力易导致疲劳开裂;过高堆码压力(尤其温度低于0℃时)会使瓶身长期处于高压状态,发生蠕变变形甚至塌陷。同时,内容物性质(如碳酸饮料的高内压、高酒体的低凝固点)也会间接影响瓶体耐低温与抗压表现。成锋药用瓶应用于固体及液体药品、保健品、化妆品配套等近200个规格种类。淄博PET口服液瓶
成锋医药用目标鼓舞士气,用发展凝聚人心,用创新提升素质,用文化打造实力。淄博PET口服液瓶
同时,控制模具温度在15-25℃,模具温度过高会导致瓶坯冷却缓慢、收缩不均,出现厚薄偏差;模具温度过低会导致熔体冷却过快,出现缺料、缩痕,同样影响厚薄均匀度。冷却时间需根据瓶坯厚度调整,确保瓶坯冷却充分、收缩均匀,避免因冷却不足导致瓶坯脱模后变形、厚薄不均。注射参数:确保熔体填充均匀。注射压力需根据瓶坯尺寸调整,一般控制在80-120MPa,注射压力过低会导致熔体填充不足、瓶坯局部偏薄;注射压力过高会导致熔体流动过快,出现局部堆积、厚薄不均。射速需采用分段控制,进料阶段低速注射,避免熔体冲击模具型腔导致局部增厚。淄博PET口服液瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38459880.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。