
 [VIP第1年] 指数:3

印刷/贴标是提升聚酯塑料瓶外观美观度、传递产品信息的重要环节,根据产品用途与市场需求,可采用印刷或贴标的方式,在瓶身表面印制产品名称、规格、生产日期、logo等信息。聚酯塑料瓶的印刷方式主要有丝网印刷、凹版印刷两种,贴标方式主要有不干胶贴标、热收缩膜贴标两种。印刷过程中,需确保印刷图案清晰、色彩鲜艳、不易脱落,印刷位置准确,避免出现重影、模糊、掉色等问题。印刷前需对瓶身表面进行电晕处理,提升瓶身表面张力,增强印刷附着力,确保印刷图案不易脱落。贴标过程中,需确保标签贴合平整、无气泡、无褶皱,标签位置准确,避免出现标签偏移、脱落等问题。成锋愿景:打造中国药品、保健食品包装行业前段企业。淄博口服液PET塑料瓶
根据成品瓶的壁厚要求,准确设定每个区域的加热温度,瓶身部位温度控制在90-110℃(PET的玻璃化转变温度区间),瓶肩、瓶底等需要重点拉伸的部位温度可适当提高,瓶颈部位无需加热(保持常温,避免螺纹变形)。同时,调整烘箱内的风速,确保热风循环均匀,避免局部温度过高或过低。控制加热时间与瓶坯转速。加热时间需根据瓶坯厚度与加热温度调整,一般控制在10-20秒,确保瓶坯充分软化但不降解。瓶坯在烘箱内需匀速旋转(转速控制在50-80r/min),确保瓶坯圆周方向加热均匀,避免一侧加热过度、一侧加热不足,导致吹胀后瓶身圆周方向厚薄不均。淄博食品级PET聚酯瓶山东成锋医药包装材料有限公司实验室投资700万元建成,有国内外先进的仪器设施。
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。
拉伸吹胀系统是成品瓶成型的关键,包含拉伸杆、吹气装置、锁模机构等。调试时需校准拉伸杆的垂直度与拉伸行程,确保拉伸杆运动平稳、无偏移,拉伸行程符合成品瓶的高度要求;检查拉伸杆的表面光滑度,避免拉伸过程中划伤瓶坯内壁;调试吹气装置的压力稳定性,确保低压、高压吹气的压力能够准确控制,吹气流量均匀;检查锁模机构的闭合精度与力度,确保锁模紧密,无漏气情况,避免吹塑过程中模具松动导致成品瓶变形。冷却系统主要负责瓶坯吹胀后的快速定型,调试时需检查冷却水路的畅通性,确保冷却水循环正常,冷却水温控制在15-25℃;调整冷却喷头的位置与水流大小,确保成品瓶各部位能够均匀冷却,避免冷却不均导致瓶子收缩变形。成锋医药公司占地面积28000平方米,建筑面积达16000平方米。
瓶口是瓶子与瓶盖密封配合的关键部位,螺纹牙距、牙型、口径尺寸、密封台阶全部由注塑模具一次性定型,精度误差控制在微米级别,保证后续瓶盖旋合紧密、防渗漏、防脱落。如果注塑工序精度不足,螺纹变形、口径偏差,会直接导致后期灌装漏液、密封失效,属于不可逆的致命质量缺陷。第二,锁定材质基础性能,控制有害物质残留。食品级PET瓶的安全属性,在注塑阶段就已初步定型。注塑过程的温度、压力、射速参数,直接影响乙醛含量、低聚物析出、分子链稳定度。合理的注塑温度曲线可以避免PET过度高温降解,减少挥发性有害物质生成,保障包装食品接触安全性。成锋拥有10万级净化车间6000平方米,配套标准仓库面积6000平方米,研发与质检中心300平方米。淄博口服液聚酯塑料瓶
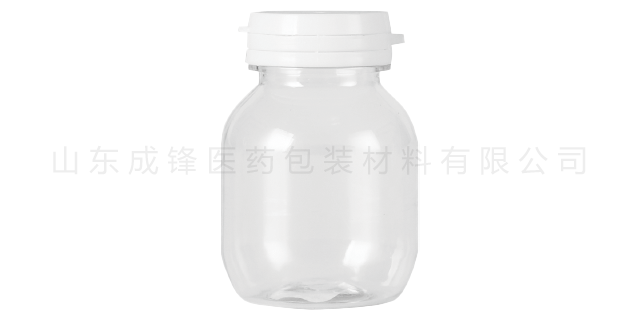
成锋医药主要产品由PP口服液体药用瓶、PET口服液体药用瓶、HDPE口服固体药用瓶等组成。淄博口服液PET塑料瓶
拉伸与吹气的协同控制:避免时序偏差。拉伸杆的启动时间与吹气的启动时间需准确匹配,一般拉伸杆先启动,拉伸至一定长度后再开始吹气,避免先吹气后拉伸导致瓶身厚薄不均。同时,控制拉伸与吹气的速度协同,确保瓶坯在拉伸过程中均匀吹胀,避免局部受力过大或过小。吹塑模具的结构与设备的运行精度,是吹塑阶段厚薄均匀的重要保障,需做好以下管控:吹塑模具优化:确保型腔贴合均匀。吹塑模具的型腔尺寸需与成品瓶规格完全匹配,型腔内壁需光滑、对称,避免型腔变形、内壁有划痕,导致瓶身厚薄不均。淄博口服液PET塑料瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38691679.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。