
 [VIP第1年] 指数:3

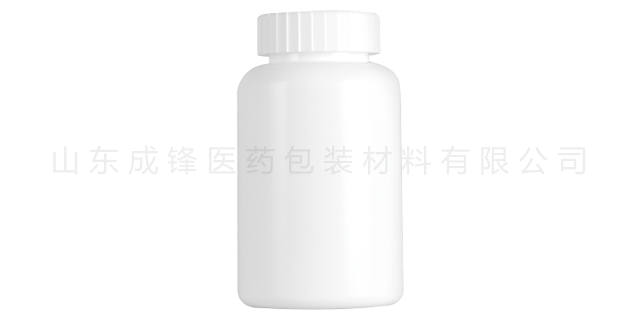
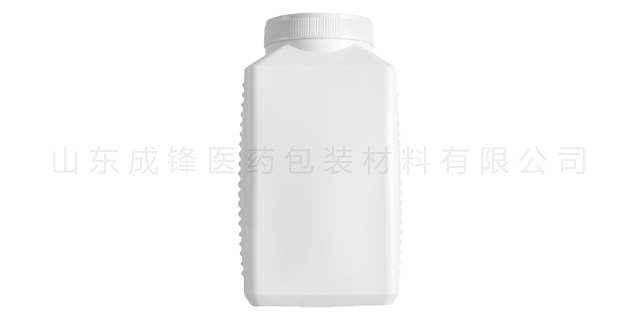
同时,聚乙烯分子链柔软且结晶度可控,使其兼具良好的柔韧性、抗冲击性与成型加工性,可通过吹塑、注塑等工艺制成不同形状、容量的药瓶,且成品重量轻、耐摔抗震,相比传统玻璃药瓶,能大幅降低运输破损率与包装成本。医用级聚乙烯的生产需遵循严苛的质量标准,原料必须符合YBB药用包装材料标准、GB9687食品接触材料卫生标准及USP、FDA等国际医药规范,严禁添加邻苯二甲酸酯(塑化剂)、双酚A、重金属、荧光增白剂等有害物质,且需严格控制单体残留、催化剂残留与小分子挥发物含量,确保材料与药品的长期相容性。为实现互利共赢,让我们携手共进、共同发展、共同创造辉煌的明天!淄博医用HDPE瓶
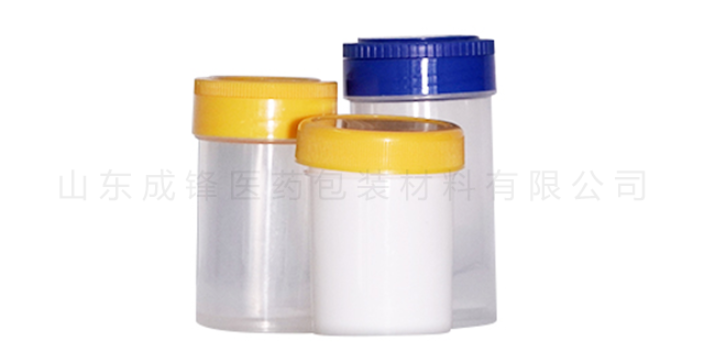
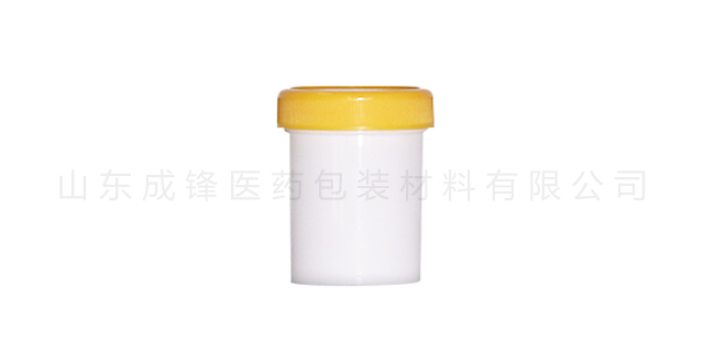
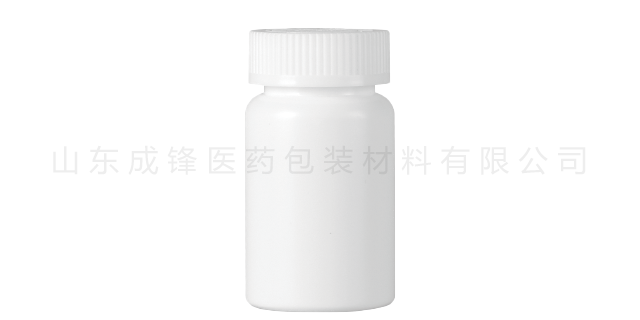
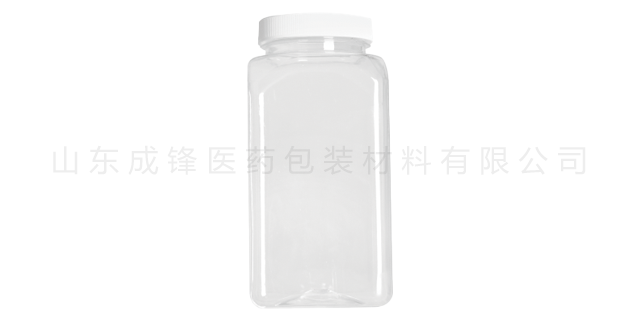
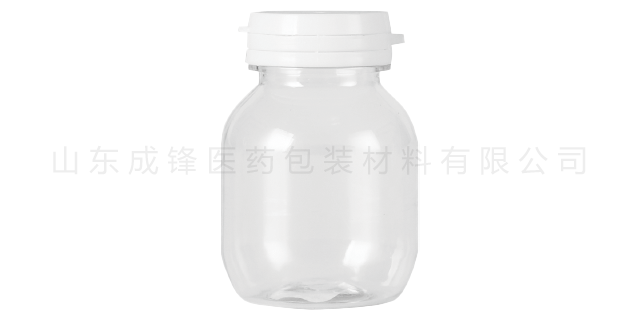
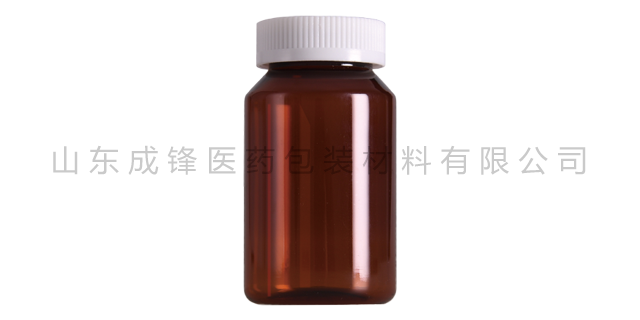
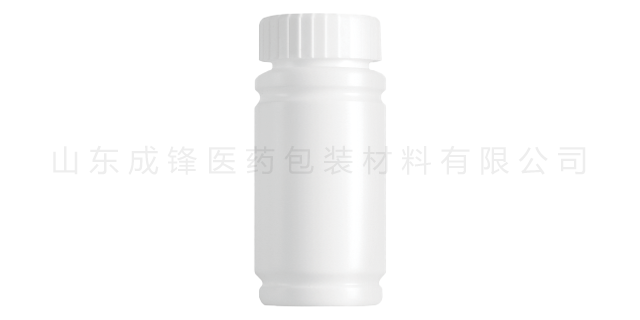
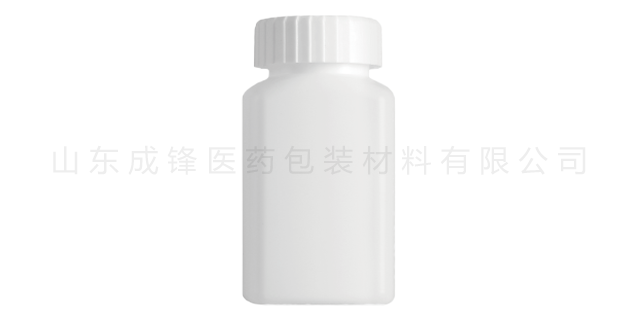
微生物与安全性检验,微生物限度:细菌数≤1000cfu/瓶,霉菌和酵母菌数≤100cfu/瓶,大肠埃希菌不得检出(口服固体制剂瓶);异常毒性:取样品剪碎,加氯化钠注射液,110℃灭菌30分钟,取滤液静脉注射小鼠,72小时内无死亡、异常反应;不溶性微粒:每1mL中5μm及以上微粒≤100粒,10μm及以上≤10粒,25μm及以上≤1粒(液体制剂瓶)。力学与环境适应性检验,跌落试验:按容量分级跌落(50~749ml跌落1.0m,750~1000ml跌落0.75m),无破裂、泄漏;高低温试验:20℃~60℃循环,密封完好,瓶身无变形、开裂;运输模拟试验:振动试验后,密封性达标,无破损、渗漏。淄博医用HDPE瓶成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。
聚乙烯药瓶生产需在洁净车间内进行,避免微生物污染、灰尘附着影响密封性能和药品安全性,关键要求如下:洁净度等级:口服固体制剂PE瓶生产车间:洁净度不低于10万级(ISO8级),关键工序(如瓶口成型、密封装配)需达到1万级(ISO7级);口服液体PE瓶、无菌制剂PE瓶生产车间:洁净度不低于1万级,无菌制剂用PE瓶需达到千级(ISO6级)并经灭菌处理。环境参数控制:温度:18~26℃,避免高温导致原料软化或PE材质老化;相对湿度:45%~65%,防止原料吸潮、瓶口变形;洁净区管理:人员需穿洁净服、戴口罩手套,设备定期清洁消毒,车间空气需经高效过滤,定期检测悬浮粒子、沉降菌。
LDPE分子间隙大,耐穿刺性与耐撕裂性较弱,尖锐物品易刺破瓶身,且撕裂后易出现大面积破损,密封失效风险高。在运输过程中需额外搭配缓冲包装,增加了包装成本与操作复杂度。阻隔性能是药瓶保护药品的关键能力,直接决定药品的防潮、防氧化、防挥发效果,HDPE与LDPE在透湿率、透氧率、阻隔持久性上呈现“HDPE高阻隔,LDPE高透气”的明显差异。药品的吸潮变质是医药包装的关键痛点,透湿率是衡量药瓶防潮性能的关键指标。HDPE因分子排列致密,透湿率只约0.5g/(m²·d),对水蒸气的阻隔性能优异,可有效阻止外界水汽侵入瓶内,避免药品吸潮、结块、变质。山东成锋医药包装材料有限公司坚定不移地走健康产业之路!
随着药包材与药品关联审评审批制度的深化,聚乙烯药瓶生产企业需同时满足法规强制性要求与标准技术指标,从原料采购、车间管理、成型加工到成品检验,每一步均需严格对标标准条款。聚乙烯药瓶生产并非单一标准约束,而是由法规基础、关键技术标准、方法类标准、配套规范四层构成的完整体系,各层级标准相互衔接、共同约束,确保生产全流程合规。法规类标准是聚乙烯药瓶生产的法律依据,明确生产主体的权利与义务,禁止违规生产行为。成锋拥有10万级净化车间6000平方米,配套标准仓库面积6000平方米,研发与质检中心300平方米。淄博医用HDPE瓶
成锋医药企业使命:为人类健康,让生活美好。淄博医用HDPE瓶
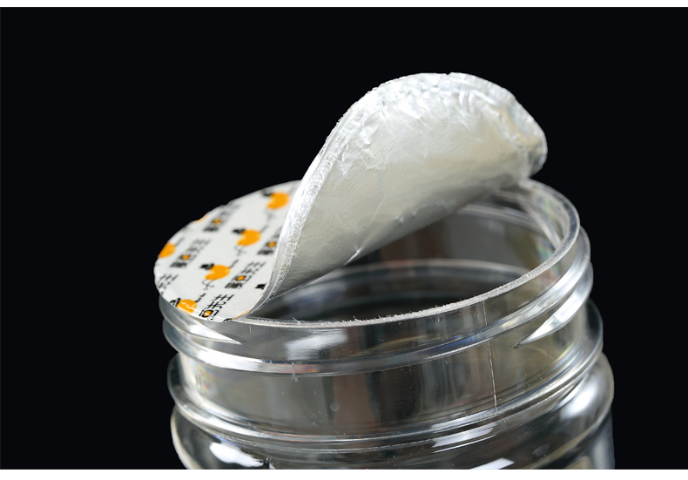
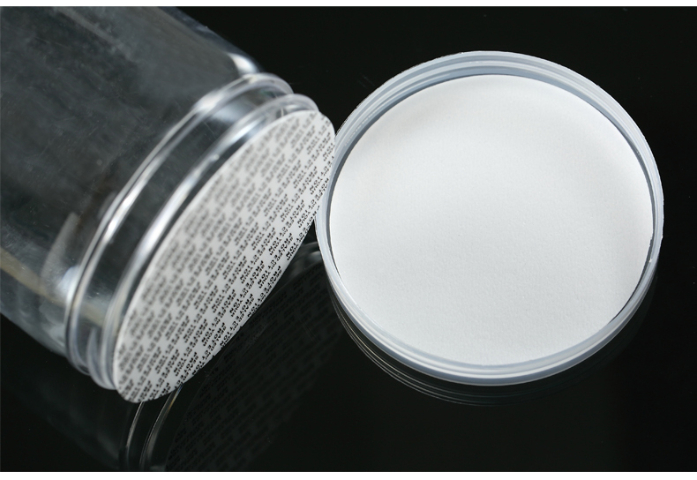
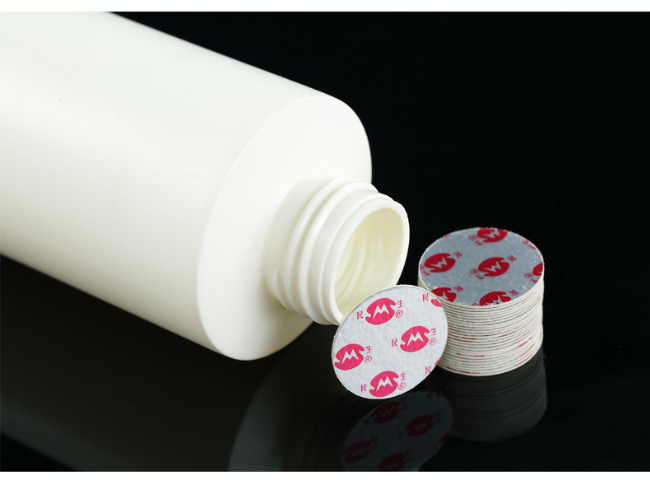
PE塑料瓶主流采用挤出吹塑、注吹两种成型工艺,药用小容量瓶多用注吹工艺(精度高、密封性好),大容量瓶多用挤出吹塑工艺(效率高、成本低),工艺参数与设备精度直接决定瓶体结构、尺寸、强度与密封性。壁厚均匀性控制:通过模具精度与工艺参数调整,保证瓶身、瓶口、瓶底壁厚均匀,误差≤±0.1mm,避免局部过薄导致强度不足、渗漏,局部过厚增加成本、影响柔韧性。瓶口端面需平整光滑、无毛刺、无缺口、无变形,螺纹清晰规整、无断牙、无滑丝,确保与瓶盖紧密贴合、密封可靠。淄博医用HDPE瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38738560.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。