
 [VIP第1年] 指数:3

填充阶段匀速注射,确保熔体均匀填充整个型腔;保压阶段低速高压,补充熔体收缩量,避免瓶坯出现缩痕、厚薄偏差。保压压力与保压时间需准确匹配,保压压力一般为注射压力的50%-70%,保压时间根据瓶坯厚度调整,确保瓶坯壁厚均匀、无缺陷。螺杆参数:优化熔体输送与塑化。螺杆转速控制在50-100r/min,转速过快会导致熔体剪切发热过度,出现降解、流动性不均;转速过慢会导致塑化不充分,熔体粘度波动。螺杆背压控制在5-10MPa,背压过高会增加熔体塑化均匀度,但会导致生产效率下降;背压过低会导致塑化不足,熔体不均匀。同时,调整螺杆的计量行程,确保每次注射的熔体体积准确一致,避免因计量偏差导致瓶坯厚薄不一。成锋医药管理思想:梦想成真,乐在工作,积极行动。淄博保健品PET瓶
双向拉伸工艺可实现全流程自动化生产,从瓶坯注塑、加热拉伸、吹塑成型,到成品检测、包装,均可通过自动化设备完成,无需大量人工干预,每条生产线只需2-3名操作人员进行设备监控与维护,大幅降低了人工成本。同时,双向拉伸工艺的成型周期短,单台注塑-吹塑联动设备,每小时可生产成品瓶10000-15000个,远高于未拉伸工艺(每小时只能生产4000-6000个),生产效率提升1-2倍。此外,双向拉伸工艺可采用多腔模具进行规模化生产,瓶坯注塑可采用48腔、72腔甚至128腔模具,单台注塑机每小时可生产瓶坯数千个,进一步提升生产效率。淄博医用PET聚酯瓶山东成锋医药包装材料有限公司并能在短时间内设计出药用瓶新瓶型及制成新模具。
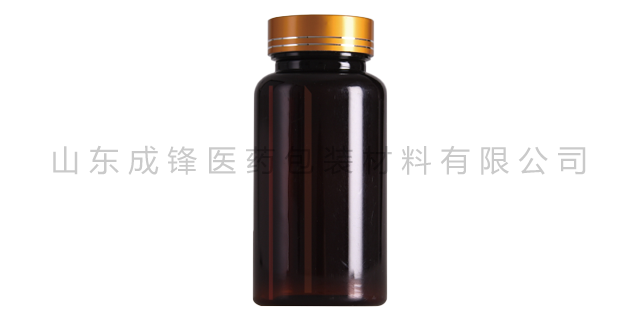
型腔壁厚设计:优化壁厚分布。瓶坯的壁厚需根据成品瓶的规格的规格设计,一般瓶坯壁厚控制在2-4mm,瓶坯的瓶颈、瓶肩部位需适当加厚,为后续吹塑拉伸提供足够的材料,避免吹塑后局部过薄。同时,型腔内壁需采用渐变式设计,避免壁厚突变,减少熔体填充过程中的流动死角,确保熔体均匀填充,形成厚薄均匀的瓶坯。冷却水路设计:保证瓶坯冷却均匀。瓶坯模具的冷却水路需均匀分布在型腔周围,水路间距控制在20-30mm,水路直径根据瓶坯厚度调整,确保模具各部位温度均匀。对于瓶坯的瓶颈、瓶肩等厚度较大的部位,可适当加密冷却水路,加快冷却速度,避免因冷却不均导致收缩差异,进而产生厚薄偏差。
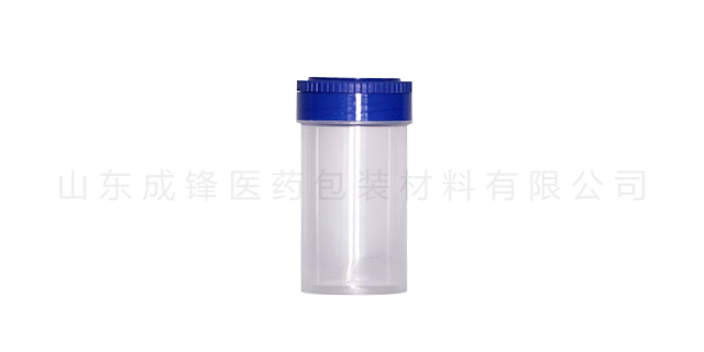
对于食品、饮料、医药包装的聚酯塑料瓶,印刷、贴标的材料需符合食品级、医药级标准,不含有害物质,避免与瓶内产品发生化学反应,确保产品安全性。印刷、贴标后的成品瓶需进行外观检测,确保印刷、贴标效果达标,无明显缺陷。成品检测是聚酯塑料瓶生产的之后一道质量控制环节,关键目的是筛选出不合格成品,确保出厂产品质量达标,避免不合格产品流入市场,影响企业品牌形象与消费者权益。该环节采用详细检测与抽样检测相结合的方式,涵盖外观检测、尺寸检测、性能检测、卫生检测四个细分步骤,检测标准严格遵循行业规范与产品设计要求。山东成锋医药包装材料有限公司能为您提供各种规格型号的药用包装塑料瓶。
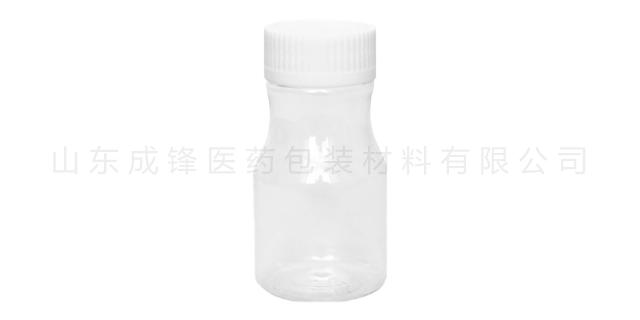
预缩聚反应:酯化生成的BHET送入预缩聚釜,升温至260-270℃,逐步降低真空度至0.02-0.05MPa,脱除过量MEG与水分,BHET分子链初步增长,形成低聚物,聚合度达20-30。终缩聚反应:低聚物送入终缩聚釜,升温至270-290℃,高真空环境(真空度<0.001MPa),加入锑系催化剂,持续脱除MEG,分子链深度增长,聚合度提升至100-200,形成PET熔体;瓶级PET需严格控制反应温度与时间,降低乙醛含量(乙醛会影响饮料口感,瓶级PET乙醛含量需<3ppm),经水下切粒、干燥,制成瓶级PET切片。山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。淄博医药用PET聚酯瓶
成锋医药中心价值观:行以致成,海若潜锋。淄博保健品PET瓶
在聚酯塑料瓶生产过程中,会产生一定量的废料(如瓶坯浇口、吹塑边角料、不合格瓶坯与成品),双向拉伸工艺生产的PET废料,由于分子链取向均匀、性能稳定,回收利用价值更高。这些废料经过粉碎、干燥处理后,可按照30%以内的比例与原生PET原料混合使用,用于生产对外观、性能要求较低的聚酯塑料瓶(如日化瓶、普通包装瓶),废料回收率可达95%以上。而未拉伸PET塑料瓶的废料,由于分子链无序、性能不稳定,回收后易出现降解,混合使用比例不超过15%,废料回收率只为70%左右,且回收过程中需额外投入更多的人力、设备成本。淄博保健品PET瓶
文章来源地址: http://baozhuang.chanpin818.com/xyzybz/yybz/deta_38930573.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。